- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
சுத்தியல் துரப்பணம் எதிராக ரோட்டரி சுத்தியல்: கான்கிரீட்டிற்கு எது தேவை?
2026-10-22
ஒரு சுத்தியல் துரப்பணம் சுழற்சிக்கு குறுகிய அச்சு தாக்கங்களை சேர்க்கிறது; ஒரு சுழலும் சுத்தியல் பிட்டுக்கு அடிகளை வழங்க ஒரு பிரத்யேக சுத்தியல் பொறிமுறையைப் பயன்படுத்துகிறது.கருவியின் மதிப்பிடப்பட்ட திறனுக்குள் எப்போதாவது கொத்து துளைகளுக்கு, ஒரு சுத்தியல் துரப்பணம் போதுமானதாக இருக்கலாம். மீண்டும் மீண்டும் கான்கிரீட் துளையிடுவதற்கு, ஒரு ரோட்டரி சுத்தியலை மதிப்பிடுவதன் மூலம் தொடங்கவும். பொருள், துளை விட்டம், ஆழம், அளவு மற்றும் துணைப் பொருந்தக்கூடிய தன்மை ஆகியவற்றின் அடிப்படையில் முழுமையான அமைப்பைத் தேர்ந்தெடுக்கவும்.
ஒரு கருவி அதன் லேபிளில் அதிக வேகத்தைக் கொண்டிருக்கலாம் மற்றும் துளைக்கான தவறான தேர்வாக இருக்கலாம். முடிக்கப்பட்ட துளையை முதலில் வரையறுத்து, பின்னர் இயந்திரம், பிட், இயக்க முறை மற்றும் தூசிக் கட்டுப்பாடு ஆகியவற்றை பொருத்த வேண்டும் என்பது எங்கள் பரிந்துரை. நீங்கள் ஒரு கான்கிரீட் துரப்பணம் வாங்குகிறீர்களா அல்லது விநியோகஸ்தர்கள் மற்றும் நிறுவல் குழுக்களுக்கான வரம்பைக் குறிப்பிடுகிறீர்களா என்பது முக்கியமானது.
சுத்தியல் துரப்பணம் எதிராக ரோட்டரி சுத்தியல்: முக்கிய வேறுபாடுகள்
ஒரு சுத்தியல் துரப்பணம் மற்றும் ஒரு ரோட்டரி சுத்தியலுக்கு இடையே உள்ள முக்கிய வேறுபாடு, தாக்கம் பிட்டை எவ்வாறு அடைகிறது என்பதுதான். வீட்டின் அளவு, கம்பி அல்லது கம்பியில்லா மின்சாரம் மற்றும் ஒரு பெட்டியில் "சுத்தி" என்ற வார்த்தை முழு கதையையும் சொல்லவில்லை.
| அம்சம் | சுத்தியல் துரப்பணம் | ரோட்டரி சுத்தியல் |
|---|---|---|
| வழக்கமான தாக்க பொறிமுறை | பல் தகடுகள் தொடர்புகொள்வது குறுகிய அச்சு இயக்கங்களை உருவாக்குகிறது. | ஒரு பிஸ்டன் மற்றும் காற்று குஷன் ஒரு பொதுவான எலக்ட்ரோநியூமேடிக் வடிவமைப்பில் ஸ்ட்ரைக்கரை இயக்குகிறது. |
| வழக்கமான துளையிடும் பாத்திரம் | மாடலின் மதிப்பீடுகளுக்குள், கலப்பு சாதாரண துளையிடுதல் மற்றும் அவ்வப்போது கொத்து துளைத்தல். | ஒரு பிரத்யேக சுத்தியல் அமைப்புக்கு பணி தேவைப்படும் இடத்தில் கான்கிரீட் துளையிடுதல். |
| கருவி வைத்திருப்பவர் | பொதுவாக மூன்று தாடை சக். | பெரும்பாலும் ஒரு SDS-குடும்ப வைத்திருப்பவர்; சரியான இடைமுகம் துணையுடன் பொருந்த வேண்டும். |
| இயக்க முறைகள் | பொதுவாக சுழற்சி மற்றும் சுத்தியல் துளையிடுதல் மட்டுமே. | மாதிரி சார்ந்தது: சுழலும் சுத்தியல், சில மாடல்களில் சுழற்சி-மட்டும் மற்றும்/அல்லது சுத்தியல்-மட்டும் விருப்பங்கள். |
| கொள்முதல் காசோலை | பொருள்-குறிப்பிட்ட துளையிடும் திறன், வேகக் கட்டுப்பாடு, சக் மற்றும் கையாளுதல். | வேலை திறன், தாக்க விவரக்குறிப்பு, இடைமுகம், முறைகள் மற்றும் கையாளுதல். |
ஒரு சுத்தியல் துரப்பணம் என்றால் என்ன, அது எப்படி வேலை செய்கிறது?
ஒரு வழக்கமான சுத்தியல் துரப்பணம் பிட்டைச் சுழற்றுகிறது, அதே நேரத்தில் ஒரு ஜோடி பல் தகடுகள் துளையிடும் அச்சில் விரைவான, குறுகிய இயக்கங்களை உருவாக்குகின்றன. சுத்தியல் செயல் துண்டிக்கப்பட்ட நிலையில், ஒரு கூட்டு துரப்பணம் சாதாரண ரோட்டரி துளையிடுதலைச் செய்ய முடியும். அதன் கொத்து செயல்பாடு பொருத்தமான பிட் மற்றும் உற்பத்தியாளரின் திறன் வரம்புகளுக்குள் பயன்படுத்தப்பட வேண்டும்.
ரோட்டரி சுத்தியல் என்றால் என்ன, அது எதற்காகப் பயன்படுத்தப்படுகிறது?
ஒரு பொதுவான ரோட்டரி சுத்தியல் பொறிமுறையில், ஒரு மோட்டார் ஒரு பிஸ்டனை இயக்குகிறது. காற்றழுத்தத்தில் ஏற்படும் மாற்றங்கள் ஒரு ஸ்ட்ரைக்கரை நகர்த்துகிறது, இது ஒரு தாக்கத் துண்டு மூலம் பிட்டுக்கு அடிகளை மாற்றுகிறது. ஒரு தனி இயக்கி பாதை பிட்டை சுழற்றுகிறது. இந்த ஏற்பாடு கான்கிரீட் துளையிடலுக்கு பொருந்தும்; பொருத்தமான சுத்தியல்-மட்டும் பயன்முறையைக் கொண்ட ஒரு மாதிரி குறிப்பிட்ட உளி வேலைகளையும் செய்ய முடியும்.
தாக்கம் எப்படி பிட் அடையும்
சுத்தியல் துரப்பணம்
சுழலும் பல் தட்டு
↓
நிலையான தட்டுடன் தொடர்பு
↓
பிட்டில் குறுகிய அச்சு இயக்கம்
ரோட்டரி சுத்தியல்
இயக்கப்படும் பிஸ்டன்
↓
காற்று குஷன் → ஸ்ட்ரைக்கர்
↓
தாக்கத் துண்டு → பிட்
தாக்க துரப்பணம், தாக்க இயக்கி மற்றும் வழக்கமான பயிற்சி: எது?
தாக்க பயிற்சிகீழே உள்ள BOSI இம்பாக்ட் டிரில் உட்பட, சுத்தியல்-செயல் பயிற்சிக்கான சில பட்டியல்களில் பயன்படுத்தப்படுகிறது. அன்தாக்க இயக்கிகட்டுவதற்கு சுழற்சி தாக்கங்களைப் பயன்படுத்துகிறது. ஒத்த பெயர்கள் அவர்களின் செயல்களை ஒன்றுக்கொன்று மாற்றாது.
ஒரு வழக்கமான துரப்பணம் அல்லது துரப்பணம் இயக்கி முதன்மையாக பிட்டை சுழற்றுகிறது. "சுழற்சி துரப்பணம்" என்பது சுழல்-மட்டும் துளையிடுதல் என்று பொருள்படும், எனவே "ரோட்டரி ட்ரில் வெர்சஸ். ஹேமர் ட்ரில்" என்ற தலைப்பில் ஒரு ஒப்பீடு, ரோட்டரி சுத்தியலுக்குப் பதிலாக வழக்கமான துரப்பணம் பற்றி விவாதிக்கலாம். பொறிமுறை, வைத்திருப்பவர் மற்றும் பயன்முறை விளக்கத்தைத் தேடுங்கள்.
பாதுகாப்பு-தரமான நோக்கங்களிலும் வேறுபாடு தோன்றுகிறது.IEC 62841-2-1பயிற்சிகள் மற்றும் தாக்க பயிற்சிகளை உள்ளடக்கியது மற்றும் ரோட்டரி சுத்தியல்களை விலக்குகிறது.IEC 62841-2-6ரோட்டரி சுத்தியல்கள் உட்பட கையால் பிடிக்கப்பட்ட சுத்தியல்களை உள்ளடக்கியது. தயாரிப்பு இணக்க ஆவணங்களைக் கோரும்போது, அவற்றை சரியான மாதிரி, பொருந்தக்கூடிய பதிப்பு மற்றும் இலக்கு சந்தையுடன் பொருத்தவும்.
கான்கிரீட்டிற்கு உங்களுக்கு சுத்தியல் துரப்பணம் அல்லது ரோட்டரி சுத்தியல் தேவையா?
மாதிரி, பிட் மற்றும் துளை தேவைகள் அனுமதிக்கும்போது ஒரு சுத்தியல் துரப்பணம் கான்கிரீட்டை துளைக்க முடியும்.தொடர்ச்சியான கான்கிரீட் வேலைகளுக்கு, ஒரு ரோட்டரி சுத்தியல் பொதுவாக மதிப்பிடுவதற்கு மிகவும் பொருத்தமான கருவி வகுப்பாகும். ஒவ்வொரு சுழலும் சுத்தியலில் இருந்து ஒவ்வொரு சுத்தியல் துரப்பணத்தையும் பிரிக்கும் ஒற்றை துளை விட்டம் இல்லை.
செங்கல், தொகுதி மற்றும் கான்கிரீட்: பொருளுடன் தொடங்கவும்
"கொத்து" மிகவும் மாறுபட்ட நடத்தை கொண்ட பொருட்களை உள்ளடக்கியது. திட செங்கல், ஹாலோ பிளாக் மற்றும் அடர்த்தியான கான்கிரீட் ஒரு தானியங்கி அமைப்பை பகிர்ந்து கொள்ளக்கூடாது. கான்கிரீட்டில் பயனுள்ள முன்னேற்றத்தை ஏற்படுத்தும் ஒரு பயன்முறையானது ஒரு வெற்று அலகு மெல்லிய சுவர்கள் அல்லது ஒரு உடையக்கூடிய முடிவின் மேற்பரப்பை சேதப்படுத்தலாம். அடி மூலக்கூறு மற்றும் சரிசெய்தல் அமைப்புக்கு குறிப்பிடப்பட்ட துளையிடும் முறையைப் பின்பற்றவும்.
ஒரு டைல்ட் சுவருக்கு, அடுக்குகளை அடையாளம் காணவும். ஓடு வழியாக செல்லும் முறை அதன் பின்னால் உள்ள பொருளை துளையிடும் முறையிலிருந்து வேறுபடலாம். அடுக்கு வெட்டப்படுவதற்கான பிட் மற்றும் பயன்முறையைத் தேர்ந்தெடுக்கவும்; ஒரு பூச்சுக்குப் பின்னால் கான்கிரீட் இருப்பது மேற்பரப்பில் பொருத்தமான சுத்தியலைச் செய்யாது.
துளை விட்டம், ஆழம் மற்றும் அளவு
ஒரு சில ஆழமற்ற துளைகள் மற்றும் ஆழமான துளைகள் ஒரு தொடர் அதே விட்டம் ஆனால் மிகவும் வேறுபட்ட கோரிக்கைகளை வேண்டும். அதிக ஆழம் பிட்-நீளம் மற்றும் குப்பைகளை அகற்றுவதற்கான தேவைகளை மாற்றுகிறது. மீண்டும் மீண்டும் வேலை செய்வது, கையாளுதல், வெப்பநிலை, தூசி சேகரிப்பு மற்றும் தேவையான இடைநிறுத்தங்கள் ஆகியவை கொள்முதல் முடிவின் ஒரு பகுதியாகும்.
விநியோகக் கண்ணோட்டத்தில், நான்கு விவரங்களுடன் விவாதத்தைத் தொடங்க பரிந்துரைக்கிறோம்:அடிப்படை பொருள், துளை விட்டம், துளையிடப்பட்ட ஆழம் மற்றும் ஒரு வேலை காலத்திற்கு துளைகளின் எண்ணிக்கை.பின்னர் சரிசெய்தல் விவரக்குறிப்பு மற்றும் வேலை நிலையைச் சேர்க்கவும். இது "கான்கிரீட்டிற்கான சக்திவாய்ந்த துரப்பணம்" என்பதை விட மிகவும் பயனுள்ள தேர்வு சுருக்கத்தை உருவாக்குகிறது.
| பணி | தொடக்கப்புள்ளி | காசோலையை முடிவு செய்தல் |
|---|---|---|
| திடமான கொத்துகளில் அவ்வப்போது சிறிய துளைகள் | பொருத்தமான சுத்தியல் பயிற்சியை மதிப்பிடுங்கள். | உண்மையான அடி மூலக்கூறு, பிட் மற்றும் ஃபிக்சிங் முறைக்கான மதிப்பிடப்பட்ட திறன். |
| கான்கிரீட்டில் மீண்டும் மீண்டும் துளைகள் | ஒரு ரோட்டரி சுத்தி மற்றும் இணக்கமான பிரித்தெடுத்தல் மதிப்பீடு. | துளை அளவு மற்றும் ஆழம், வேலை வரம்பு, கையாளுதல் மற்றும் திட்டமிடப்பட்ட வரிசையில் செயல்திறன். |
| வெற்றுத் தொகுதி அல்லது உடையக்கூடிய கொத்து | அடி மூலக்கூறு மற்றும் நங்கூரம் துளையிடும் முறையைப் பின்பற்றவும். | பாதிப்பு அனுமதிக்கப்படுமா மற்றும் துளை சேதம் எவ்வாறு சரிபார்க்கப்படும். |
| ஆழமான அல்லது பெரிய விட்டம் கொண்ட துளைகள் | ஒரு மாதிரியைத் தேர்ந்தெடுப்பதற்கு முன் முழுமையான துளையிடல் அமைப்பைச் சரிபார்க்கவும். | மதிப்பிடப்பட்ட திறன், துணை நீளம், குப்பைகளை அகற்றுதல் மற்றும் வேறு துளையிடும் முறை குறிப்பிடப்பட்டுள்ளதா. |
| ஓடு அகற்றுதல் அல்லது உள்ளூர் ஒளி உளி | அங்கீகரிக்கப்பட்ட சுத்தியல் மட்டும் பயன்முறையைக் கொண்ட மாதிரியைக் கவனியுங்கள். | உளி இடைமுகம், அனுமதிக்கப்பட்ட பயன்பாடு மற்றும் சுற்றியுள்ள பொருள். |
கான்கிரீட் சுவர்கள், தளங்கள் மற்றும் அடுக்குகள்: என்ன மாற்றங்கள்?
கான்கிரீட் சுவர்களுக்கு, வேலை செய்யும் உயரம், கருவி நீளம் மற்றும் கைப்பிடியைச் சுற்றியுள்ள அணுகல் ஆகியவை ஆபரேட்டர் சீரமைப்பைப் பராமரிக்க முடியுமா என்பதைப் பாதிக்கிறது. தரைகள் மற்றும் அடுக்குகளுக்கு, துளையிடுவதற்கு முன், தேவையான ஆழம் மற்றும் உட்பொதிக்கப்பட்ட சேவைகளின் இருப்பிடம், வலுவூட்டல் அல்லது பிந்தைய பதற்றம் ஆகியவை நிறுவப்பட வேண்டும். ஒரு கான்கிரீட்-தரை பயன்பாடு ஒரு பெரிய சுத்தியலை நியாயப்படுத்தாது.
இரண்டு திட்டமிடல் எடுத்துக்காட்டுகளைக் கவனியுங்கள்: திட செங்கலில் அங்கீகரிக்கப்பட்ட ஃபிக்சிங் துளைகளின் சிறிய தொகுப்பு மற்றும் கான்கிரீட்டில் மீண்டும் மீண்டும் நங்கூரம் துளைகள். முதலாவது சாதாரண துளையிடும் பணிகளுக்கும் உதவும் ஒரு சுத்தியல் துரப்பணத்தை விரும்பலாம். இரண்டாவது குறிப்பிட்ட பிட் மற்றும் தூசி-கட்டுப்பாட்டு ஏற்பாட்டுடன் சுழலும் சுத்தியலை மதிப்பிடுவதை நியாயப்படுத்துகிறது. இவை தேர்வு காட்சிகள்; உண்மையான நிர்ணய வழிமுறைகள் மற்றும் கருவி மதிப்பீடுகள் இறுதி கட்டமைப்பை தீர்மானிக்கிறது.
வாட்ஸ், ஆர்பிஎம், பிபிஎம் மற்றும் தாக்க ஆற்றலை எவ்வாறு படிப்பது
ஒரு பயனுள்ள விவரக்குறிப்பு ஒப்பீடு ஒவ்வொரு எண்ணையும் அது அளவிடும் அளவோடு இணைக்கிறது. உள்ளீட்டு சக்தி, சுழற்சி, தாக்க அதிர்வெண் மற்றும் தாக்க ஆற்றல் ஆகியவை வெவ்வேறு பண்புகள்.
| விவரக்குறிப்பு | அது உங்களுக்கு என்ன சொல்கிறது | அது மட்டும் என்ன நிறுவ முடியாது |
|---|---|---|
| மதிப்பிடப்பட்ட உள்ளீட்டு சக்தி, டபிள்யூ | கருவியின் பெயரிடப்பட்ட மின் உள்ளீட்டு ஆற்றல் மதிப்பீடு. | ஒவ்வொரு அடியிலும், துளையிடும் வேகத்திலும் அல்லது சேவை வாழ்க்கையிலும் வழங்கப்படும் ஆற்றல். |
| சுமை இல்லாத வேகம், RPM அல்லது r/min | துளையிடும் சுமை இல்லாமல் சுழற்சி வேகம். | சுமையின் கீழ் வேகம் அல்லது கான்கிரீட் துளை முடிக்க நேரம். |
| தாக்க விகிதம், BPM அல்லது IPM | கூறப்பட்ட நிபந்தனைகளின் கீழ் ஒரு நிமிடத்திற்கு அடி அல்லது தாக்கங்களின் எண்ணிக்கை. | ஒவ்வொரு அடியின் வலிமை அல்லது ஒரு குறிப்பிட்ட ஃபிக்சிங் துளைக்கான பொருத்தம். |
| ஒற்றை-தாக்க ஆற்றல், ஜே | கூறப்பட்ட அளவீட்டு முறையின் கீழ் தனிப்பட்ட தாக்கத்துடன் தொடர்புடைய ஆற்றல். | வெவ்வேறு பிட்கள், பொருட்கள் மற்றும் சோதனை முறைகளில் ஒட்டுமொத்த உற்பத்தித்திறன். |
| அதிகபட்ச துளையிடல் விட்டம், மிமீ | அதன் குறிப்பிடப்பட்ட பொருள் மற்றும் துணை சூழலில் திறன் வரம்பு. | அந்த வரம்பில் ஒவ்வொரு பொருளுக்கும் அல்லது தொடர்ச்சியான வேலைக்கும் பரிந்துரைக்கப்பட்ட விட்டம். |
ஒரு வேகமான சுழல் கான்கிரீட் ஒப்பீட்டைத் தீர்க்காது
BOSI J1Z-BS02-13 ஆனது 3300 r/min வரை சுமை இல்லாத வரம்பை பட்டியலிடுகிறது, Z1C-BS09-26 1150 r/min பட்டியலிடுகிறது. அந்த மதிப்புகள் இரண்டு வெவ்வேறு கருவி அமைப்புகளில் சுழற்சியை விவரிக்கின்றன. எந்த இயந்திரம் ஒரு நங்கூர துளையை விரைவாக முடிக்கிறது என்பதை அவை காட்டவில்லை.
அதே எச்சரிக்கை BPM க்கும் பொருந்தும். ஒரு அதிர்வெண் அதிகமாக இருப்பதால் பல சிறிய தாக்கங்கள் மற்றும் குறைவான பெரிய தாக்கங்கள் சமமானவை அல்ல. ஒரு ஒப்பீட்டிற்கு மெக்கானிசம், பிட், மெட்டீரியல் மற்றும் டிரில்லிங் ரிசல்ட் மற்றும் வேக லேபிள் தேவை.
ஜூல்களுக்கு வரையறுக்கப்பட்ட அளவீடு தேவைப்படுகிறது
தாக்க ஆற்றல் என்பது கொள்முதல் விவரக்குறிப்பின் ஒரு பகுதியாக இருந்தால், ஒவ்வொரு மாதிரிக்கும் அறிவிக்கப்பட்ட மதிப்பு மற்றும் அளவீட்டு அடிப்படையைக் கோரவும். மோட்டரின் மின் உள்ளீட்டு சக்தியை தாக்க-விகித எண்ணிக்கையால் வகுப்பதன் மூலம் ஒரு அடிக்கு ஜூல்களைப் பெற வேண்டாம்: உள்ளீடு அனைத்தும் பிட்டில் வழங்கப்படும் ஆற்றலாக மாறாது, மேலும் இயக்க நிலைமைகள் வேறுபடலாம்.
அதிகபட்ச திறன் மற்றும் நீங்கள் மீண்டும் செய்யும் வேலை
அதிகபட்ச விட்டம் என்பது விளக்குவதற்கான வரம்பு, தானாகத் தேர்ந்தெடுப்பதற்கான இலக்கு அல்ல. எந்தப் பொருள் மற்றும் துணைக்கருவி விவரிக்கிறது என்று கேட்டு, உங்கள் உண்மையான துளைகளுக்கு எதிர்பார்க்கப்படும் வேலை வரம்பைச் சரிபார்க்கவும். கோர் டிரில்லிங் மற்றும் சாலிட்-பிட் டிரில்லிங் ஆகியவை வெவ்வேறு வரம்புகளைக் கொண்டிருக்கலாம்.
CCOHS பயிற்சி வழிகாட்டுதல்பொருள் மற்றும் கருவித் திறனுக்கு ஏற்ற துணைக்கருவிகள் மற்றும் உற்பத்தியாளரின் பரிந்துரைக்கப்பட்ட அதிகபட்ச திறன்களுக்குள் இருக்குமாறு அறிவுறுத்துகிறது. பைலட் துளை துளையிடுவது அந்த வரம்புகளை மீறுவதை அங்கீகரிக்காது.
SDS துரப்பணம் எதிராக சுத்தியல் பயிற்சி: சக்ஸ், பிட்கள் மற்றும் முறைகள்
"SDS துரப்பணம்" என்பது பொதுவாக SDS-குடும்பக் கருவி ஹோல்டருடன் பொருத்தப்பட்ட ரோட்டரி சுத்தியலைக் குறிக்கிறது. SDS ஒரு இடைமுக அமைப்பை அடையாளம் காட்டுகிறது; துளையிடும் பொறிமுறை மற்றும் தேர்ந்தெடுக்கக்கூடிய முறைகள் இன்னும் சரிபார்க்கப்பட வேண்டும். டிரில் பிட் வைத்திருப்பவர் மற்றும் வேலை இரண்டையும் பொருத்த வேண்டும்.
கருவி வைத்திருப்பவருடன் ஷாங்கை பொருத்தவும்
ஒரு மூன்று தாடை சக் தாடைகளுக்கு இடையில் துணை ஷாங்கைப் பிடிக்கிறது. ஒரு SDS-குடும்ப வைத்திருப்பவர், சுத்தியல் அமைப்புக்குத் தேவையான அச்சு இயக்கத்தை அனுமதிக்கும் போது, பொருந்தக்கூடிய ஷாங்க் அம்சங்களை ஈடுபடுத்துகிறார். SDS-Plus மற்றும் SDS-Max ஆகியவை தனித்தனியான இடைமுகங்கள் மற்றும் நேரடியாக ஒன்றுக்கொன்று மாற்ற முடியாது.
மேலும் தனிஷாங்க் பொருத்தம்இருந்துவெட்டு பொருத்தம். பொருள், தேர்ந்தெடுக்கப்பட்ட பயன்முறை அல்லது குறிப்பிட்ட துளை ஆகியவற்றிற்கான தவறான வகையாக ஹோல்டரில் பூட்டப்பட்ட பிட் இருக்கலாம். "மேசன்ரி பிட்" அதன் பேக்கேஜிங் ரோட்டரி-மட்டும் பயன்பாட்டிற்கு கட்டுப்படுத்தினால் போதுமான தகவல் இல்லை.
| துணை ஏற்பாடு | பயன்படுத்துவதற்கு முன் சரிபார்க்கவும் | முறை முடிவு |
|---|---|---|
| மூன்று தாடை சக் உள்ள நேராக ஷாங்க் பிட் | அனுமதிக்கப்பட்ட ஷாங்க் அளவு, பாதுகாப்பான இறுக்கம், பொருள் மற்றும் தாக்கம் பொருத்தம். | பிட் மற்றும் துரப்பணம் மூலம் அனுமதிக்கப்படும் சுழற்சி மட்டும் அல்லது சுத்தியல் துளையிடுதல். |
| பொருந்தும் SDS-குடும்ப கொத்து பிட் | சரியான இடைமுகம், அங்கீகரிக்கப்பட்ட பிட் பரிமாணங்கள் மற்றும் கருவி திறன். | பிட் மற்றும் அடி மூலக்கூறுக்கு குறிப்பிட்ட பயன்முறையைப் பயன்படுத்தவும். |
| ரோட்டரி சுத்தியலில் உளி | சரியான ஷாங்க் மற்றும் பயன்பாட்டை ஆதரிக்கும் ஒரு கருவி. | சுத்தியல் மட்டும்; கோணம் அமைக்கும் நிலை என்பது துளையிடும் முறை அல்ல. |
| மூன்று தாடை சக் ஒரு அடாப்டர் மூலம் இணைக்கப்பட்டுள்ளது | கருவி, அடாப்டர், சக் மற்றும் துணை சேர்க்கைக்கான ஒப்புதல். | பொதுவான வழக்கமான ஏற்பாடுகளுக்கு சுழற்சி-மட்டும் பயன்படுத்த வேண்டும். அவர்களின் வெளிப்படையான கட்டுப்பாடுகளைப் பின்பற்றவும். |
வேறு பயன்முறையைத் தேர்ந்தெடுக்கும்போது என்ன மாற்றங்கள்?
மூன்று இயக்கங்கள், மூன்று வெவ்வேறு வேலைகள்
↻
சுழற்சி மட்டுமே
சுத்தியல் நடவடிக்கை இல்லாமல் பிட் திருப்பங்கள். பொருள் வெட்டும் கருவி மற்றும் வேகத்தை தேர்வு செய்யவும்.
↻ + ↔
ரோட்டரி சுத்தியல்
அச்சு அடிகளைப் பெறும்போது பிட் திருப்பங்கள். இணக்கமான கொத்து துளையிடும் பணிகளுக்குப் பயன்படுத்தப்படுகிறது.
↔
சுத்தியல் மட்டும்
இயக்கப்படும் சுழற்சி இல்லாமல் வீசுகிறது. சரியான துணையுடன் அங்கீகரிக்கப்பட்ட உளி வேலைக்காக.
இயந்திரத்திற்கு அறிவுறுத்தப்பட்டபடி மட்டுமே முறைகளை மாற்றவும். BOSI மூன்று-செயல்பாட்டு மாதிரி மாறுவதற்கு முன் முழுமையாக நிறுத்தப்படுவதைக் குறிப்பிடுகிறது. துணைக்கருவியைப் பொருத்துவதற்கு அல்லது மாற்றுவதற்கு, மின் இணைப்பைத் துண்டிக்கவும். தொடங்குவதற்கு முன், தேர்வாளர் அதன் பணி நிலையில் ஈடுபட்டுள்ளாரா மற்றும் துணை சரியாகத் தக்கவைக்கப்பட்டுள்ளதா என்பதைச் சரிபார்க்கவும்.
அங்கீகரிக்கப்பட்ட கலவையைப் பாதுகாத்தால் மட்டுமே அடாப்டர் பயனுள்ளதாக இருக்கும். இது கருவியின் திறனை அதிகரிக்காது அல்லது சுத்தியலுக்கு ஏற்ற ஒரு சாதாரண துரப்பணத்தை உருவாக்காது.
BOSI சுத்தியல் துரப்பணம் எதிராக ரோட்டரி சுத்தியல்: ஒப்பிடும்போது இரண்டு உள்ளமைவுகள்
திBOSI J1Z-BS02-13 தாக்க பயிற்சிமற்றும்Z1C-BS09-26 மூன்று-செயல்பாடு துரப்பணம் சுத்தியல்வாங்குதல் ஒப்பீடு சக்தி மற்றும் வேகத்துடன் இயக்க முறைகளை ஏன் சேர்க்க வேண்டும் என்பதைக் காட்டவும்.
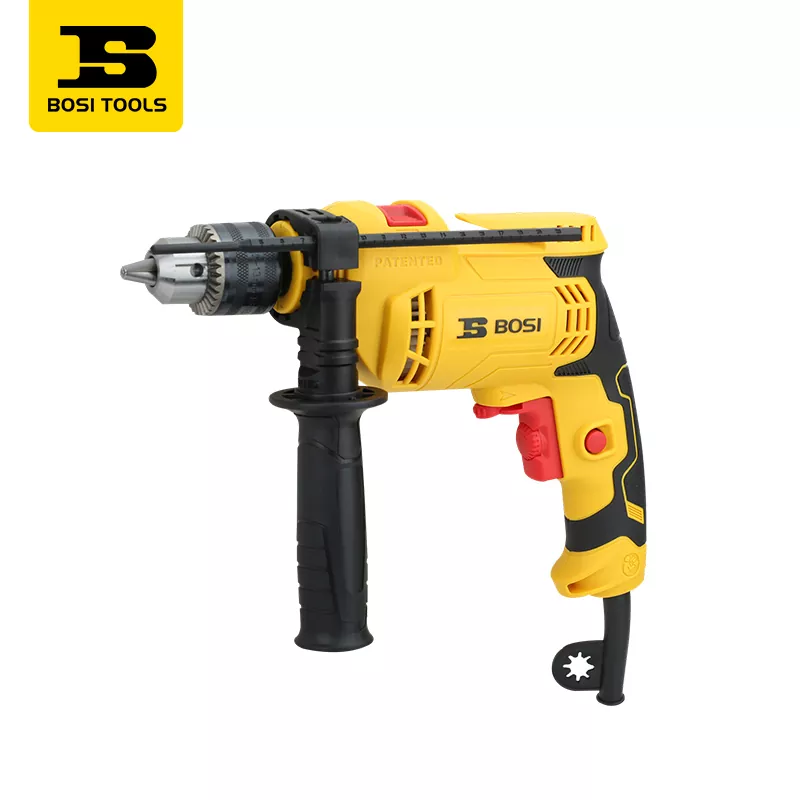
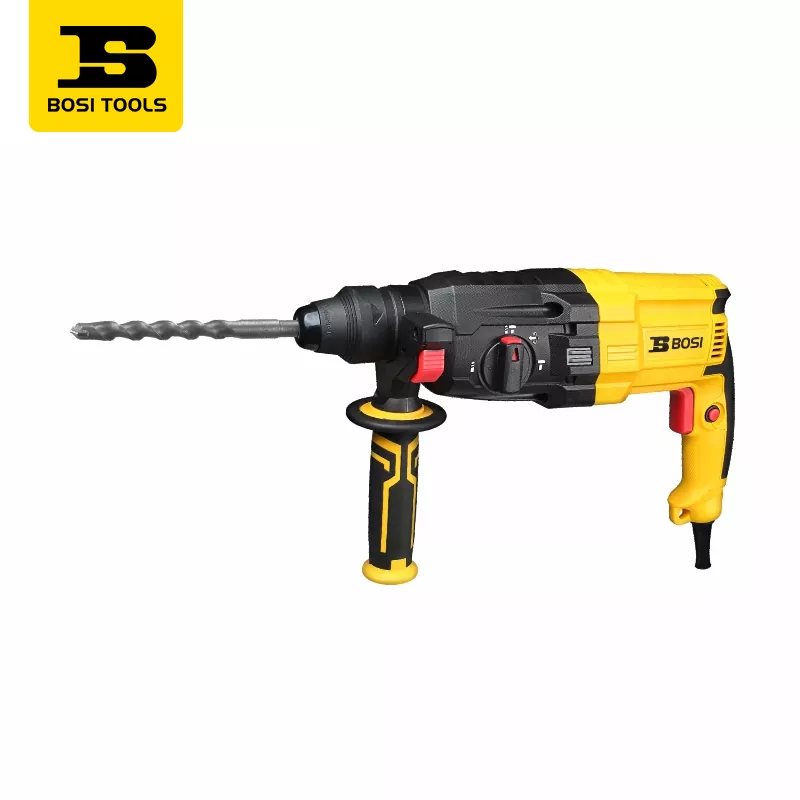
| பொருள் | J1Z-BS02-13 தாக்க பயிற்சி | Z1C-BS09-26 மூன்று-செயல்பாடு துரப்பணம் சுத்தியல் |
|---|---|---|
| மதிப்பிடப்பட்ட சக்தி | 710 டபிள்யூ | 900 W |
| மதிப்பிடப்பட்ட மின்னழுத்தம் / அதிர்வெண் | 220 V / 50 ஹெர்ட்ஸ் | 220 வி ஏசி / 50 ஹெர்ட்ஸ் |
| சுமை இல்லாத வேகம் | 0-3300 ஆர்/நிமி | 1150 ஆர்/நிமி |
| அதிகபட்ச துளையிடல் விட்டம் வெளியிடப்பட்டது | 13 மி.மீ | 26 மி.மீ |
| செயல்பாடுகள் | சாதாரண துளையிடுதல் மற்றும் தாக்கம் துளைத்தல். | சாதாரண துளையிடுதல், ரோட்டரி சுத்தியல் மற்றும் சுத்தியல் மட்டும் உளி. |
| துணை விவரம் | மூன்று தாடை சக் தயாரிப்பு புகைப்படத்தில் காட்டப்பட்டுள்ளது. | தயாரிப்பு பக்கம் ஒரு சுற்று-ஷாங்க் SDS இடைமுகத்தை விவரிக்கிறது; ஆர்டர் செய்யும் போது சரியான ஷாங்க் விவரக்குறிப்புடன் பொருந்தவும். |
| சாதாரண மரம் அல்லது உலோக துளையிடுதல் | பொருத்தமான பிட்டுடன் சுழற்சி-மட்டும் பயன்முறையைத் தேர்ந்தெடுக்கவும். | இந்த பயன்பாட்டிற்காக தனித்தனியாக விற்கப்படும் மூன்று தாடை சக் ஏற்பாட்டை தயாரிப்பு பக்கம் குறிப்பிடுகிறது. |
13 மிமீ மற்றும் 26 மிமீ உள்ளீடுகள் தயாரிப்பு பக்கங்களின் அதிகபட்ச துளையிடல் விட்டம் ஆகும். ஒரு ஆர்டருக்கு, தேவையான திறனுடன் பொருள் மற்றும் பிட் வகையைக் குறிப்பிடவும்; எந்தவொரு நுழைவையும் ஒரு முழுமையான பொருள்-மூலம்-பொருள் துளையிடல் விளக்கப்படமாக கருத வேண்டாம்.
இந்த புள்ளிவிவரங்கள் வாங்குபவருக்கு என்ன அர்த்தம்
710 W மாதிரியானது சாதாரண துளையிடல் மற்றும் இடைப்பட்ட கொத்து வேலைகள் ஒரே கருவித்தொகுப்பைப் பகிர்ந்து கொள்ளும்போது மதிப்பீடு செய்யத் தகுந்தது. 900 W மூன்று-செயல்பாட்டு மாதிரி வேலையில் கான்கிரீட் துளையிடுதல் மற்றும் அங்கீகரிக்கப்பட்ட ஒளி உளி ஆகியவை அடங்கும் போது கவனத்திற்குரியது. வெளியிடப்பட்ட சுழற்சி வேகம் குறைவாக இருந்தாலும், அதன் கூடுதல் பயன்முறையானது பணிகளின் வரம்பை மாற்றும்.
Z1C-BS09-26 க்கு, BOSI டைல் அகற்றுதல் மற்றும் ஒளி சுவர் வேலைகளை சுத்தியல்-மட்டுமே பயன்பாடுகள் என விவரிக்கிறது மற்றும் பொருத்தமான பிரத்யேக கருவிக்கு கடுமையான உடைப்பை வழிநடத்துகிறது. அந்த வேறுபாடு முக்கியமானது: உளி இணைப்பு வைத்திருப்பது லேசான சுழலும் சுத்தியலை பொது இடிப்பு இயந்திரமாக மாற்றாது.
ஏற்றுமதி ஆர்டர்களுக்கு, வழங்கப்பட்ட மின்னழுத்தம் மற்றும் அதிர்வெண்ணை நோக்கம் கொண்ட நிறுவலுடன் பொருத்தவும். மேலே உள்ள கட்டமைப்புகள் 220 V மற்றும் 50 Hz இல் பட்டியலிடப்பட்டுள்ளன. பேக்கேஜிங் கலைப்படைப்பு, பிளக் வடிவம், துணை உள்ளடக்கங்கள் மற்றும் சரியான மாதிரி ஆவணங்கள் ஆகியவை உண்மையில் வாங்கப்பட்ட உள்ளமைவை விவரிக்க வேண்டும்.
உங்கள் பயிற்சி ஏன் மெதுவாக முன்னேறுகிறது?
மெதுவான முன்னேற்றம் ஒரு அறிகுறி, நோயறிதல் அல்ல. ஒரு கருவியை அதிக-வாட்டேஜ் மாடலுடன் மாற்றுவதற்கு முன், தற்போதைய அமைப்பு நோக்கம் கொண்ட வேலையைச் செய்கிறதா என்பதைச் சரிபார்க்கவும்.
எங்கள் பரிந்துரைக்கப்பட்ட ஆய்வு உத்தரவுமுறை, பிட், ஹோல்டர், துளை நிலைமைகள், பின்னர் திறன். வேறொரு இயந்திரத்தை அழைக்கும் பணியிலிருந்து அமைவுப் பிழையைப் பிரிக்க இது உதவுகிறது. இந்த உருப்படிகளைச் சரிபார்க்கும் முன் அழுத்தத்தை அதிகரிப்பது அசல் சிக்கலைத் தீர்க்காமல் விட்டுவிடும்.
| கவனிப்பு | என்ன சரிபார்க்க வேண்டும் | அடுத்த முடிவு |
|---|---|---|
| பிட் மாறுகிறது ஆனால் ஆரம்பத்தில் இருந்து சிறிய முன்னேற்றம் | தேர்ந்தெடுக்கப்பட்ட பயன்முறை, பிட் பொருத்தம் மற்றும் நிலை, மற்றும் வெளிப்படும் மேற்பரப்பு எதிர்பார்க்கப்படும் பொருளுடன் பொருந்துமா. | கருவி மற்றும் துணை வழிமுறைகளில் உள்ள அமைப்பை சரிசெய்யவும். |
| துளை ஆழமாகும்போது முன்னேற்றம் குறைகிறது | பயன்படுத்தக்கூடிய பிட் நீளம், குப்பைகள் வெளியேற்றம் மற்றும் நோக்கம் கொண்ட துளை ஆழம். | தொடர்வதற்கு முன் பரிந்துரைக்கப்பட்ட துளையிடல் மற்றும் சுத்தம் செய்யும் முறையை மதிப்பாய்வு செய்யவும். |
| துணை நழுவுகிறது அல்லது உண்மைக்கு வெளியே தெரியும் | ஷாங்க் இணக்கத்தன்மை, இருக்கை, சக் நிலை மற்றும் துணை சேதம். | சக்தியை தனிமைப்படுத்தி பொருத்தத்தை சரி செய்யவும் அல்லது சேதமடைந்த கூறுகளை மாற்றவும். |
| முன்னேற்றம் ஒரு இடத்தில் திடீரென நின்றுவிடுகிறது | சாத்தியமான தடை, வலுவூட்டல் அல்லது அடி மூலக்கூறில் மாற்றம். | நிறுத்தி காரணத்தை நிறுவுங்கள். வடிவமைக்கப்பட்ட பொருத்துதல் நிலை அல்லது துளையிடும் முறையை மாற்றுவதற்கு முன் பொறுப்பான நபரின் ஒப்புதலைப் பெறவும். |
| மீண்டும் மீண்டும் தடை, அசாதாரண வெப்பம் அல்லது அசாதாரண சத்தம் | பணிச்சுமை மற்றும் மதிப்பீடு, துணை நிலை, காற்றோட்டம் மற்றும் கருவியின் ஆய்வுத் தேவைகள். | உற்பத்தியாளரால் இயக்கப்பட்டபடி நிறுத்தி ஆய்வு செய்யுங்கள்; செயல்திறன் சோதனையாக மீண்டும் மீண்டும் நிறுத்தப்படுவதைப் பயன்படுத்த வேண்டாம். |
செயலிழந்த பிட் கருவிக்கு அதிக தாக்க ஆற்றல் தேவை என்பதற்கான ஆதாரம் அல்ல. இது நெரிசலாக இருக்கலாம், சேதமடைந்திருக்கலாம் அல்லது ஒரு தடையை சந்திக்கலாம்.பயிற்சியை ஆன் மற்றும் ஆஃப் சைக்கிள் ஓட்டுவதன் மூலம் நெரிசலான பிட்டை விடுவிக்க முயற்சிப்பதை எதிர்த்து CCOHS குறிப்பாக அறிவுறுத்துகிறது. கருவியைத் துண்டித்து, அங்கீகரிக்கப்பட்ட மீட்பு நடைமுறையைப் பின்பற்றவும்.
வலுவூட்டல் அல்லது மறைக்கப்பட்ட சேவைகள் சந்தேகிக்கப்படும் இடங்களில், மிகவும் தீவிரமான பிட் அடுத்த தானியங்கி நடவடிக்கை அல்ல. துளையிடும் இடம் மற்றும் உத்தேசித்துள்ள நிர்ணயம் மதிப்பீடு தேவைப்படலாம். குறிக்கோளானது ஒரு அங்கீகரிக்கப்பட்ட நிலையில் ஏற்றுக்கொள்ளக்கூடிய துளையாகும், தடையை கடந்து செல்வது அல்ல.
தூசி பிரித்தெடுத்தல், சிப் அகற்றுதல் மற்றும் நங்கூரம் துளை சுத்தம் செய்தல்
இந்தப் பணிகள் ஒரே துளையைச் சுற்றி நடக்கின்றன, ஆனால் வெவ்வேறு நோக்கங்களுக்காகச் செயல்படுகின்றன. கொள்முதல் விவரக்குறிப்பு ஒவ்வொன்றையும் குறிக்க வேண்டும்.
சிப் அகற்றுதல் துளையிடும் செயல்முறையை வேலை செய்கிறது
துரப்பண பிட்டின் புல்லாங்குழல் தளர்த்தப்பட்ட பொருள் துளையை விட்டு வெளியேற ஒரு வழியை வழங்குகிறது. ஆழம் மற்றும் குப்பைகள் உருவாக்கம் முன்னேற்றத்தை பாதிக்கலாம், எனவே பொருத்தமான வேலை நீளத்தைத் தேர்ந்தெடுத்து பிட் உற்பத்தியாளரின் துளையிடும் நடைமுறையைப் பின்பற்றவும். தெளிவான நுழைவாயில் என்றால் துளையின் அடிப்பகுதி தெளிவாக உள்ளது என்று கருத வேண்டாம்.
தூசி பிரித்தெடுத்தல் காற்றில் வெளியிடப்படும் பொருட்களைக் கட்டுப்படுத்துகிறது
துளையிடும் கான்கிரீட் மற்றும் கொத்து சுவாசிக்கக்கூடிய படிக சிலிக்கா தூசியை உருவாக்கலாம்.OSHA இன் கையடக்க மற்றும் நிலைப்பாட்டில் பொருத்தப்பட்ட துரப்பண உண்மைத் தாள்பொருத்தமான வெற்றிடத்துடன் இணைக்கப்பட்ட இணக்கமான கவசம் அல்லது கௌலிங்கைப் பயன்படுத்தி மூலப் பிடிப்பை விவரிக்கிறது. கருவி, காற்றோட்டம், வடிகட்டி மற்றும் பராமரிப்பு ஏற்பாடு ஆகியவை ஒன்றாக வேலை செய்கின்றன. வழிகாட்டுதல் அமெரிக்க கட்டுமானத்தைப் பற்றியது; உங்கள் சொந்த பணியிடத்திற்கான தேவைகளைப் பயன்படுத்தவும்.
அணுகல் மற்றும் துளையிடும் நிலையை சரிபார்க்கும் போது பிரித்தெடுத்தல் ஏற்பாட்டைச் சேர்க்கவும். பிட் மற்றும் டஸ்ட் சேகரிப்பான் பொருத்தப்பட்டவுடன், அடைப்புக்குறிக்கு அருகில் பொருந்தக்கூடிய ஒரு வெற்றுக் கருவி குறைவான அனுமதியைக் கொண்டிருக்கலாம்.
நங்கூரம் துளை சுத்தம் சரிசெய்தல் துளை தயார்
ஒரு நங்கூர அமைப்பு அதன் சொந்த துப்புரவு வரிசை, உபகரணங்கள் மற்றும் நிறுவல் நிலைமைகளைக் குறிப்பிடலாம். தேர்ந்தெடுக்கப்பட்ட துளையிடல் முறைக்கு அந்த தயாரிப்பின் வழிமுறைகளைப் பின்பற்றவும். துளையிடுதலின் போது மூலப் பிடிப்பு தானாகவே குறிப்பிட்ட துளை சுத்தம் செய்யும் செயல்முறையை மாற்றாது.
OSHA இன் உண்மைத் தாள் HEPA-வடிகட்டப்பட்ட வெற்றிடத்துடன் துளை சுத்தம் செய்யும் போது தூசி மற்றும் குப்பைகளைப் பிடிக்கிறது. உலகளாவிய ஊதுதல் அல்லது துலக்குதல் வழக்கத்தை மேம்படுத்துவதற்குப் பதிலாக நங்கூரம் நிறுவல் முறையுடன் வெளிப்பாடு கட்டுப்பாடுகளை ஒருங்கிணைக்கவும்.
மொத்தமாக வாங்குவதற்கு முன் கருவிகளை எவ்வாறு ஒப்பிடுவது
ஒரு விநியோகஸ்தர் அல்லது ப்ராஜெக்ட் வாங்குபவருக்கு, முன்மொழியப்பட்ட உள்ளமைவு, ஆர்டருக்கு போதுமான நம்பகத்தன்மையுடன் உத்தேசிக்கப்பட்ட வேலையைச் செய்கிறது என்பதை மாதிரி ஒப்பீடு பதிலளிக்க வேண்டும். ஒரு ஈர்க்கக்கூடிய துளை ஒரு முழு வேலை காலத்திலும் பொருத்தத்தை நிறுவாது.
எதையும் நேரத்திற்கு முன் நிபந்தனைகளை அமைக்கவும்
அடி மூலக்கூறு, அங்கீகரிக்கப்பட்ட துளை விட்டம் மற்றும் ஆழம், துணை மாதிரி, இயக்க முறை, மின்சாரம் மற்றும் தூசி-கட்டுப்பாட்டு முறை ஆகியவற்றை எழுதுங்கள். ஆபரேட்டர் மற்றும் பணி நிலையை நடைமுறையில் சீராக வைத்திருங்கள். இரண்டு கருவிகளுக்கும் வெவ்வேறு ஷாங்க் அமைப்புகள் தேவைப்பட்டால், பிட் வடிவமைப்புகள் மற்றும் அவற்றின் நிலை இரண்டையும் பதிவு செய்யவும்; ஒரே மாதிரியான முனை விட்டம் மட்டும் ஒரே மாதிரியான சோதனையை உருவாக்காது.
ஒப்பிடுவதற்கு முன் ஏற்றுக்கொள்ளும் அளவுகோல்களைத் தேர்வு செய்யவும்: தேவையான நிலை மற்றும் ஆழம், நிர்ணயம் செய்யும் உற்பத்தியாளரின் துளை தேவைகள் மற்றும் அசாதாரணமான கருவி நடத்தை இல்லாமல் ஏற்றுக்கொள்ளக்கூடிய செயல்முறை. ஒவ்வொரு துளையையும் தோற்றத்தின் அடிப்படையில் மதிப்பிடுவதற்குப் பதிலாக, குறிப்பிட்ட ஆய்வு முறையைப் பயன்படுத்தவும்.
| பதிவு | இது ஏன் ஒப்பீட்டிற்கு சொந்தமானது |
|---|---|
| சரியான கருவி மற்றும் துணை அமைப்பு | முடிவை மீண்டும் ஆர்டர் செய்யக்கூடியவற்றுடன் இணைக்கிறது. |
| அடி மூலக்கூறு மற்றும் துளை தேவைகள் | ஒரு பொருள் அல்லது ஆழம் மற்றொன்றுக்கு பொதுமைப்படுத்தப்படுவதைத் தடுக்கிறது. |
| தயாரிப்பு, துளையிடுதல், சுத்தம் செய்தல் மற்றும் ஆய்வு நேரம் | பயன்படுத்தக்கூடிய முடிவை உருவாக்க தேவையான நேரத்தைக் காட்டுகிறது. |
| இடைநிறுத்தங்கள், துணை மாற்றங்கள் மற்றும் நிராகரிக்கப்பட்ட துளைகள் | தூண்டுதலில் ஸ்டாப்வாட்ச் தவறவிடக்கூடிய குறுக்கீடுகளைப் பிடிக்கிறது. |
| பாகங்கள் மற்றும் பிரித்தெடுத்தல் பொருத்தப்பட்ட கையாளுதல் | உண்மையான வேலை நிலையில் அணுகல், பிடிப்பு மற்றும் சீரமைப்பு ஆகியவற்றைச் சோதிக்கிறது. |
| கையேடு, மாதிரி லேபிள் மற்றும் தொடர்புடைய ஆவணங்கள் | வழிமுறைகள் மற்றும் வழங்கப்பட்ட உள்ளமைவு கொள்முதல் விவரக்குறிப்புடன் பொருந்துகிறதா என்பதைச் சரிபார்க்கிறது. |
முழு வேலை சுழற்சியை அளவிடவும்
துளைகளின் திட்டமிடப்பட்ட வரிசைக்கு, எண்ணிக்கை தயாரிப்பு, துளையிடுதல், சுத்தம் செய்தல், ஆய்வு, துணை மாற்றங்கள் மற்றும் தேவையான இடைநிறுத்தங்கள். ஒரு அமைவு வேகமாகப் பயிற்சியளித்து, அதிக கையாளுதல் அல்லது மறுவேலை தேவைப்பட்டால், அந்த வித்தியாசம் முடிவுக்கே உரியது.
பயனுள்ள உற்பத்தி அளவீடு
ஒப்புக்கொள்ளப்பட்ட வேலை வரிசைக்கான கழிந்த நேரம் ÷ ஏற்றுக்கொள்ளப்பட்ட துளைகள்
ஒரு துளை மற்றும் மொத்த முடிவுகளைக் கேட்கவும், எனவே வேகமான முதல் துளை பின்னர் சரிவை மறைக்காது. இன்னும் விசாரணை தேவைப்படும் விளக்கங்களிலிருந்து உண்மையான அவதானிப்புகளைப் பிரிக்கவும். எடுத்துக்காட்டாக, "ஆறாவது துளைக்குப் பிறகு முன்னேற்றம் குறைந்தது" என்பது ஒரு சாதனை; "மோட்டார் மிகவும் பலவீனமாக உள்ளது" என்பது கூடுதல் சான்றுகள் தேவைப்படும் நோயறிதல் ஆகும்.
அதே நோக்கத்தைப் பயன்படுத்தி உரிமைச் செலவுகளை ஒப்பிடுக
கருவி, இணக்கமான பிட்கள், அங்கீகரிக்கப்பட்ட அடாப்டர், பிரித்தெடுக்கும் உபகரணங்கள் மற்றும் எதிர்பார்க்கப்படும் சேவைப் பொருட்களை ஒரே மேற்கோள் தாளில் வைக்கவும். வேலைக்குத் தேவையான உபகரணங்களைத் தவிர்த்துவிட்டால், குறைந்த வெற்று-கருவி விலை ஒரு மோசமான ஒப்பீடு ஆகும். எப்போதாவது பயன்படுத்துவதற்கு, பொருத்தமான வாடகைக் கருவியை அணுகுவதும் கருத்தில் கொள்ளத்தக்கதாக இருக்கலாம்; மீண்டும் மீண்டும் வேலை செய்வது துணைக் கிடைக்கும் தன்மை மற்றும் ஆதரவில் அதிக எடையை வைக்கிறது.
கைமுறை மற்றும் இயங்கும் வேலை முறைகள் பற்றிய விரிவான பார்வைக்கு, எங்களுடையதைப் பார்க்கவும்கை கருவிகள் எதிராக சக்தி கருவிகள் வழிகாட்டி.
அடிக்கடி கேட்கப்படும் கேள்விகள்
சுத்தியல் துரப்பணத்தை வழக்கமான துரப்பணமாகப் பயன்படுத்தலாமா?
ஆம், மாதிரியானது சுழற்சி-மட்டும் பயன்முறையை வழங்கினால் மற்றும் துணை மற்றும் பணிக்கு ஏற்றது. தாக்கம் பொருத்தமற்றதாக இருக்கும் சாதாரண துளையிடுதலுக்கான சுத்தியல் செயலை அகற்றவும். BOSI J1Z-BS02-13 சாதாரண துளையிடல் மற்றும் தாக்க முறைகள் இரண்டையும் பட்டியலிடுகிறது.
தாக்க துரப்பணம் என்பது சுத்தியல் துரப்பணம் ஒன்றா?
பல பட்டியல்களில், "இம்பாக்ட் துரப்பணம்" என்பது அச்சு சுத்தியல் செயலுடன் ஒரு பயிற்சியை விவரிக்கிறது. பெயரை நம்புவதை விட செயல்பாட்டை சரிபார்க்கவும். ஒரு தாக்க இயக்கி இணைப்புக்கு சுழற்சி தாக்கங்களைப் பயன்படுத்துகிறது மற்றும் இது வேறுபட்ட கருவி வகையாகும்.
ரோட்டரி சுத்தியலில் வழக்கமான டிரில் பிட்களைப் பயன்படுத்த முடியுமா?
அனுமதிக்கப்பட்ட பயன்முறையைப் பயன்படுத்தி, ஷாங்கை ஏற்றுக்கொள்ளும் ஹோல்டர் அல்லது அங்கீகரிக்கப்பட்ட சக் மற்றும் அடாப்டர் ஏற்பாட்டுடன் மட்டுமே. வழக்கமான மூன்று-தாடை அடாப்டர் ஏற்பாடுகளுக்கு பொதுவாக சுழற்சி-மட்டும் செயல்பாடு தேவைப்படுகிறது. கருவி, அடாப்டர், சக் மற்றும் பிட் வழிமுறைகளை ஒன்றாகச் சரிபார்க்கவும்.
ரோட்டரி சுத்தியலை உளிக்கு பயன்படுத்தலாமா?
பொருத்தமான சுத்தியல் மட்டும் பயன்முறையைக் கொண்ட ஒரு மாதிரியானது அதன் அங்கீகரிக்கப்பட்ட பயன்பாடுகளுக்கு இணக்கமான உளிகளைப் பயன்படுத்தலாம். எல்லா ரோட்டரி சுத்தியல்களும் அந்த பயன்முறையை வழங்குவதில்லை. BOSI Z1C-BS09-26 குறிப்பிட்ட லைட் சிஸ்லிங் பணிகளுக்கு சுத்தியல் மட்டும் செயல்படும்.
ரோட்டரி சுத்தியலுக்கும் இடிப்பு சுத்தியலுக்கும் என்ன வித்தியாசம்?
ஒரு ரோட்டரி சுத்தியல் துளையிடுதலுக்கான சுழற்சி மற்றும் சுத்தியலை ஒருங்கிணைக்கிறது மற்றும் உளியையும் வழங்கலாம். ஒரு இடிப்பு சுத்தியல் சுழலும் துளையிடல் இல்லாமல் சுத்தியல் மற்றும் உடைக்க நோக்கம் கொண்டது. ரோட்டரி சுத்தியலின் அங்கீகரிக்கப்பட்ட உளி பயன்பாடுகளை விட வேலை அதிகமாக இருக்கும்போது, பிரத்யேக உடைக்கும் கருவியைத் தேர்ந்தெடுக்கவும்.
அதிக BPM என்பது வேகமான கான்கிரீட் துளையிடுதலைக் குறிக்குமா?
எண். BPM நிமிடத்திற்கு தாக்கங்களை கணக்கிடுகிறது; அது அவர்களின் ஆற்றலைக் கொடுக்காது. முன்னேற்றம் என்பது பொறிமுறை, பிட், பொருள், துளை பரிமாணங்கள் மற்றும் இயக்க நிலைமைகளைப் பொறுத்தது. வரையறுக்கப்பட்ட நிபந்தனைகளின் கீழ் முடிக்கப்பட்ட, ஏற்றுக்கொள்ளக்கூடிய துளைகளை ஒப்பிடுக.
கருவியைக் குறிப்பிடுவதற்கு முன் துளையைக் குறிப்பிடவும்
எப்போதாவது கொத்து வேலைக்கு, பொருத்தமான சுத்தியல் துரப்பணத்தை மதிப்பீடு செய்யவும். தொடர்ச்சியான கான்கிரீட் துளையிடல் அல்லது அங்கீகரிக்கப்பட்ட ஒளி உளிக்கு, தேவையான முறைகள் மற்றும் துணைக்கருவிகளுடன் சுழலும் சுத்தியலை மதிப்பிடவும். விலை அல்லது தலைப்பு சக்தியை ஒப்பிடும் முன், வேலைக்கான முழுமையான அமைப்பை பொருத்தவும்.
BOSI தயாரிப்பு தேர்வுக்கு, அடிப்படை பொருள், துளை விட்டம், துளையிடப்பட்ட ஆழம், எதிர்பார்க்கப்படும் பணிச்சுமை மற்றும் இலக்கு மின்னழுத்தம் ஆகியவற்றை எங்கள் மூலம் அனுப்பவும்.அதிகாரப்பூர்வ தொடர்பு பக்கம்அல்லது மின்னஞ்சல்bosi01@bosi.cn. தேவையான பிட்கள் மற்றும் தூசி-கட்டுப்பாட்டு உபகரணங்களைச் சேர்க்கவும், எனவே உள்ளமைவு ஒரு முழுமையான வேலை அமைப்பாக விவாதிக்கப்படும்.
தொடர்புடைய செய்திகள்
- கம்பியில்லா துரப்பணம் வாங்கும் வழிகாட்டி: சரியான ட்ரில் மற்றும் கிட் தேர்வு செய்வது எப்படி
- கம்பியில்லா ஆற்றல் கருவிகளை எவ்வாறு தேர்வு செய்வது: விவரக்குறிப்புகள், பேட்டரிகள் மற்றும் கருவி அமைப்புகள்
- கைக் கருவிகள் மற்றும் ஆற்றல் கருவிகள்: வேறுபாடுகள், எடுத்துக்காட்டுகள் மற்றும் ஒவ்வொன்றையும் எப்போது பயன்படுத்த வேண்டும்
- லி-அயன் கம்பியில்லா ஊதுகுழல் வெற்றிடமானது பேட்டரியால் இயங்கும் கார்டன் கருவிகளுக்கு மாற்றத்தை எவ்வாறு பிரதிபலிக்கிறது
- ஸ்டீல் ஸ்ட்ராண்டட் கேபிள் கட்டர்கள் என்றால் என்ன, அவை எப்படி வேலை செய்கின்றன?
- D-வகை போல்ட் வெட்டிகள் எவ்வாறு சுத்தமான, நம்பகமான வெட்டுக்களை வழங்குகின்றன?
-
E-mail
X
உங்களுக்கு சிறந்த உலாவல் அனுபவத்தை வழங்கவும், தள போக்குவரத்தை பகுப்பாய்வு செய்யவும் மற்றும் உள்ளடக்கத்தைத் தனிப்பயனாக்கவும் நாங்கள் குக்கீகளைப் பயன்படுத்துகிறோம். இந்தத் தளத்தைப் பயன்படுத்துவதன் மூலம், எங்கள் குக்கீகளைப் பயன்படுத்துவதை ஒப்புக்கொள்கிறீர்கள்.
தனியுரிமைக் கொள்கை