மூலம்BOSI கருவிகள்
கை கருவிகள் மனித முயற்சியைப் பயன்படுத்துகின்றன; மின் கருவிகள் மின்சாரம் அல்லது சுருக்கப்பட்ட காற்று போன்ற வெளிப்புற ஆற்றல் மூலத்தைப் பயன்படுத்துகின்றன.அணுகல், சிறிய சரிசெய்தல் அல்லது குறுகிய அமைப்பு அவர்களுக்கு சாதகமாக இருக்கும்போது கையேடு கருவிகளைத் தேர்ந்தெடுக்கவும். மீண்டும் மீண்டும் வேலை செய்யும் போது இயங்கும் கருவிகளைத் தேர்ந்தெடுங்கள் அல்லது பொருள் அகற்றுதல் உபகரணங்கள் மற்றும் தயாரிப்பை நியாயப்படுத்துகிறது.
கை கருவிகள் மற்றும் சக்தி கருவிகளை ஒப்பிடும் போது, நான் முடிக்கப்பட்ட வேலையுடன் தொடங்குகிறேன்: தேவையான பொருத்தம், வெட்டு, துளை அல்லது கட்டுதல் முடிவு. பின்னர் நான் முழுமையான வேலை முறையை ஒப்பிடுகிறேன். செயல்முறை இன்னும் ஏற்றுக்கொள்ளக்கூடிய பகுதியை வழங்கினால் மட்டுமே வேகமான மோட்டார் பயனுள்ளதாக இருக்கும்.
இந்த வழிகாட்டியில்
- முக்கிய வேறுபாடுகள்
- கை கருவிகள் என்றால் என்ன?
- சக்தி கருவிகள் என்றால் என்ன?
- எடுத்துக்காட்டுகள் மற்றும் பயன்பாடுகள்
- பணிக்கான தேர்வு
- துல்லியம் மற்றும் மீண்டும் மீண்டும்
- அமைவு நேரம் மற்றும் வேலை நேரம்
- வேலை வாழ்க்கைக்கு மேல் செலவு
- இரண்டையும் ஒன்றாகப் பயன்படுத்துதல்
- பாதுகாப்பு மற்றும் பராமரிப்பு
- அடிக்கடி கேட்கப்படும் கேள்விகள்
கை கருவிகள் மற்றும் ஆற்றல் கருவிகள்: முக்கிய வேறுபாடுகள்
ஆற்றல் மூலமானது நீங்கள் வேலையைச் செய்யும் விதத்தை மாற்றுகிறது. இது துல்லியம், பாதுகாப்பு அல்லது குறைந்த செலவை ஏற்படுத்தாது. உங்கள் குறிப்பிட்ட செயல்பாட்டிற்கு எதைச் சரிபார்க்க வேண்டும் என்பதைக் கண்டறிய இந்த ஒப்பீட்டைப் பயன்படுத்தவும்.
| காரணி | கை கருவிகள் | சக்தி கருவிகள் | தேர்வை எது தீர்மானிக்கிறது? |
|---|---|---|---|
| ஆற்றல் வழங்கல் | ஆபரேட்டரிடமிருந்து சக்தி வருகிறது. | ஒரு மோட்டார் அல்லது பிற வெளிப்புற ஆதாரம் வேலை ஆற்றலை வழங்குகிறது. | கிடைக்கும் சக்தி, வேலை செய்யும் இடம் மற்றும் உபகரணங்கள் பொருத்தம். |
| தயாரிப்பு | ஒரு சுருக்கமான நிலை மற்றும் பொருத்தம் சரிபார்த்த பிறகு பொருத்தமான கருவி தயாராக இருக்கலாம். | ஒரு துணை, அமைப்புகள், காவலர்கள், பேட்டரி அல்லது விநியோக இணைப்பு தேவைப்படலாம். | பணியிடங்கள் உட்பட இரண்டு முறைகளுக்கான தயாரிப்பை எண்ணுங்கள். |
| மீண்டும் மீண்டும் வேலை | மீண்டும் மீண்டும் பக்கவாதம் அல்லது திருப்பங்கள் ஆபரேட்டர் முயற்சியை சேர்க்கின்றன. | இயங்கும் இயக்கம் மீண்டும் மீண்டும் கைமுறை முயற்சியைக் குறைக்கும். | தொகுதி அளவு, முழுமையான சுழற்சி நேரம் மற்றும் பணிச்சூழலியல் மதிப்பீடு. |
| கட்டுப்பாடு மற்றும் துல்லியம் | நேரடி கருத்து சிறிய மாற்றங்களுக்கு உதவும். | வழிகாட்டிகள், சாதனங்கள் மற்றும் கட்டுப்படுத்தப்பட்ட அமைப்புகள் நிலையான முடிவுகளை ஆதரிக்கும். | சகிப்புத்தன்மை மற்றும் விளைவு எவ்வாறு அளவிடப்படும். |
| அணுகல் | ஒரு சிறிய கையேடு கருவி தடைசெய்யப்பட்ட இடத்தை அடையலாம். | உடல், பேட்டரி, துணை மற்றும் எந்த குழாய் அல்லது கேபிளுக்கும் அனுமதி தேவை. | முழு இயக்கம் மற்றும் திரும்பப் பெறும் பாதையை சரிபார்க்கவும். |
| உடல் தேவைகள் | பிடிப்பு விசை, தோரணை மற்றும் மீண்டும் மீண்டும் செய்வது இன்னும் முக்கியமானது. | எடை, எதிர்வினை சக்தி, தூண்டுதல் பயன்பாடு, சத்தம் மற்றும் அதிர்வு ஆகியவை முக்கியமானதாக இருக்கலாம். | கருவி, பயனர் மற்றும் பணிநிலையம் ஆகியவற்றை ஒன்றாக மதிப்பிடவும். |
| உரிமைச் செலவு | நுகர்பொருட்கள், பராமரிப்பு மற்றும் உழைப்பு ஆகியவை அடங்கும். | பவர் சிஸ்டம், ஆக்சஸெரீஸ், சர்வீசிங் மற்றும் வேலையில்லா நேரத்தையும் கருத்தில் கொள்ளுங்கள். | எதிர்பார்க்கப்படும் பணிச்சுமையில் ஏற்றுக்கொள்ளப்பட்ட வேலைக்கான செலவை ஒப்பிடுக. |
பணிச்சூழலியல் அதன் சொந்த சோதனைக்கு தகுதியானது. கைமுறை வேலைகளுக்குத் தேவைப்படும் மீண்டும் மீண்டும் சக்தியை, இயங்கும் அமைப்பின் எடை, பிடிப்பு, அடையும் மற்றும் எதிர்வினை சக்திகளுடன் ஒப்பிடுக. சோதனையில் ஆபரேட்டரின் பணி நிலையைச் சேர்க்கவும்.
கை கருவிகள் என்றால் என்ன?
இந்த ஒப்பீட்டில், கைக் கருவிகள் கைமுறையாக இயக்கப்படும் கருவிகள் ஆகும், அவை மனித முயற்சியைப் பிடிப்பதற்கும், திருப்புவதற்கும், வேலைநிறுத்தம் செய்வதற்கும், வெட்டுவதற்கு அல்லது வடிவமைப்பதற்கும் பயன்படுத்தப்படுகின்றன.ஸ்க்ரூடிரைவர்கள், ஸ்பேனர்கள், ராட்செட்கள், இடுக்கி, சுத்தியல்கள், கோப்புகள் மற்றும் கையேடு மரக்கட்டைகள் ஆகியவை பொதுவான எடுத்துக்காட்டுகள்.
ஒரு கைப்பிடி இயக்கத்தை எவ்வாறு கடத்துகிறது என்பதை ஒரு ராட்செட் பொறிமுறை மாற்றுகிறது; அது கருவியை மின்சாரத்தால் இயங்கச் செய்யாது. அதேபோல், ஒரு கையேடு கிளாம்ப் ஒரு பணிப்பொருளை வைத்திருக்க முடியும், அதே நேரத்தில் ஒரு இயங்கும் கருவி வெட்டு அல்லது துளையிடலைச் செய்கிறது.
பணியிடத்தில் நேரடியான அமைப்பு அல்லது நேரடி கருத்து தேவைப்படும் போது கையேடு கருவிகள் பயனுள்ளதாக இருக்கும். அவர்களின் பொருத்தம் இன்னும் பணியைப் பொறுத்தது. பிட் அதன் இடைவெளியில் சதுரமாக உட்கார முடியாவிட்டால், ஒரு நீண்ட இயக்கி மூலம் ஒரு ஸ்க்ரூவை அடைவது உதவாது.
ஆற்றல் கருவிகள் என்றால் என்ன?
சக்தி கருவிகள் ஒரு பணிக்கு தேவையான இயக்கம் அல்லது சக்தியை உருவாக்க வெளிப்புற ஆற்றல் மூலத்தைப் பயன்படுத்துகின்றன.ஒரு துரப்பணம் சிறிது சுழலும்; ஒரு பரஸ்பர ரம்பம் ஒரு கத்தியை முன்னும் பின்னுமாக நகர்த்துகிறது. ஆபரேட்டர் இன்னும் கருவியை நிலைநிறுத்துகிறது, ஆதரிக்கிறது மற்றும் கட்டுப்படுத்துகிறது.
சக்தி மூலம் சக்தி கருவிகளின் வகைகள்
- கம்பிவட மின் கருவிகள்ஒரு கேபிள் மூலம் மின்சாரம் எடுக்கவும். வேலையின் ஒரு பகுதியாக விநியோக இணைப்பு மற்றும் கேபிள் வழியைத் திட்டமிடுங்கள்.
- கம்பியில்லா மின்சார கருவிகள்பேட்டரியிலிருந்து மின்சாரம் எடுக்கவும். தேர்வில் சார்ஜிங், இணக்கமான பேக்குகள் மற்றும் கருவியின் வேலை எடை ஆகியவை அடங்கும்.
- நியூமேடிக் கருவிகள்சுருக்கப்பட்ட காற்றைப் பயன்படுத்துங்கள். அவர்களுக்கு பொருத்தமான காற்று வழங்கல், குழாய் மற்றும் இணைப்புகள் தேவை.
இவை பொதுவான பட்டறை எடுத்துக்காட்டுகள். மற்ற போர்ட்டபிள் பவர்-டூல் வகைகளில் திரவ எரிபொருள், ஹைட்ராலிக் மற்றும் தூள்-செயல்படுத்தப்பட்ட கருவிகள் அடங்கும். ஒவ்வொன்றுக்கும் அதன் சொந்த இயக்க நிலைமைகள் மற்றும் முன்னெச்சரிக்கைகள் உள்ளன.
கம்பியில்லா கருவிகள் ஒரு வகை ஆற்றல் கருவியாகும். ஒரு பேட்டரி கருவியில் மின் கேபிளின் தேவையை நீக்குகிறது, ஆனால் வேலை செய்யும் சூழல் மற்றும் நோக்கம் கொண்ட பயன்பாட்டை சரிபார்க்க வேண்டிய அவசியத்தை அகற்றாது.
பொதுவான கை மற்றும் சக்தி கருவிகள்: எடுத்துக்காட்டுகள் மற்றும் பயன்பாடுகள்
ஒரு பயனுள்ள கருவி பட்டியல் ஒவ்வொரு கருவியையும் ஒரு செயல்பாட்டுடன் இணைக்கிறது. ஃபாஸ்டெனரை மாற்றக்கூடிய இரண்டு கருவிகள் அசெம்பிளியின் வெவ்வேறு நிலைகளுக்குச் சேவை செய்யலாம்.
பொதுவான கை கருவி வகைகள் மற்றும் பயன்பாடுகள்
| கருவி வகை | வழக்கமான பயன்பாடு | தேர்வு சோதனை |
|---|---|---|
| ஸ்க்ரூட்ரைவர் | திருகுகளைத் தொடங்குதல், அகற்றுதல் அல்லது சரிசெய்தல். | சரியான பிட் சுயவிவரம் மற்றும் அளவு; திருகுக்கு நேராக அணுகல். |
| ஸ்பேனர் அல்லது ராட்செட் | இணக்கமான நட்ஸ் மற்றும் போல்ட்களைத் திருப்புதல். | சரியான அளவு, ஈடுபாடு மற்றும் கைப்பிடி அனுமதி; தேவைப்படும் இடங்களில் ஒரு தனி குறிப்பிட்ட முறுக்கு செயல்முறை. |
| இடுக்கி அல்லது கிளம்பு | கருவியின் நோக்கம் கொண்ட பயன்பாட்டிற்குள் பிடிப்பது, நிலைநிறுத்துவது அல்லது வைத்திருத்தல். | தாடை வடிவம், திறன், மேற்பரப்பு பாதுகாப்பு மற்றும் பாதுகாப்பான பிடிப்பு. |
| ஹேக்ஸா அல்லது கோப்பு | கைமுறையாக வெட்டுதல் அல்லது கட்டுப்படுத்தப்பட்ட பொருள் அகற்றுதல். | பொருத்தமான ஆதரவு மற்றும் அணுகலுடன், பிளேடு அல்லது கோப்பு பொருளுடன் பொருந்தும். |
பொதுவான ஆற்றல் கருவி வகைகள் மற்றும் பயன்பாடுகள்
| கருவி வகை | வழக்கமான பயன்பாடு | தேர்வு சோதனை |
|---|---|---|
| டிரில் டிரைவர் | பொருத்தமான துணை மற்றும் பயன்முறையுடன் துளையிடுதல் அல்லது ஸ்க்ரூடிரைவிங் செய்தல். | மெட்டீரியல், பிட், வேக வரம்பு, ஃபாஸ்டென்னிங் தேவை மற்றும் பணிபுரிதல். |
| தாக்க குறடு | தாக்க செயலைப் பயன்படுத்தி இணக்கமான ஃபாஸ்டென்சர்களை தளர்த்துவது அல்லது ஓட்டுவது. | பொருத்தமான தாக்கம் மதிப்பிடப்பட்ட பாகங்கள், கூட்டு வரம்புகள் மற்றும் தேவையான இறுக்கும் செயல்முறை. |
| பரஸ்பரம் பார்த்தேன் | பணிப்பகுதிக்கு தேர்ந்தெடுக்கப்பட்ட பிளேடுடன் இயங்கும் வெட்டுதல். | பிளேட் பொருத்தம், அணுகல், பணிக்கருவி ஆதரவு மற்றும் தேவையான வெட்டு தரம். |
| சாண்டர் அல்லது கிரைண்டர் | கருவியின் நோக்கம் கொண்ட பயன்பாட்டிற்குள் மேற்பரப்பு தயாரித்தல் அல்லது பொருள் அகற்றுதல். | அங்கீகரிக்கப்பட்ட துணை, மதிப்பீடு, பாதுகாப்பு மற்றும் தூசி அல்லது தீப்பொறி கட்டுப்பாடுகள். |
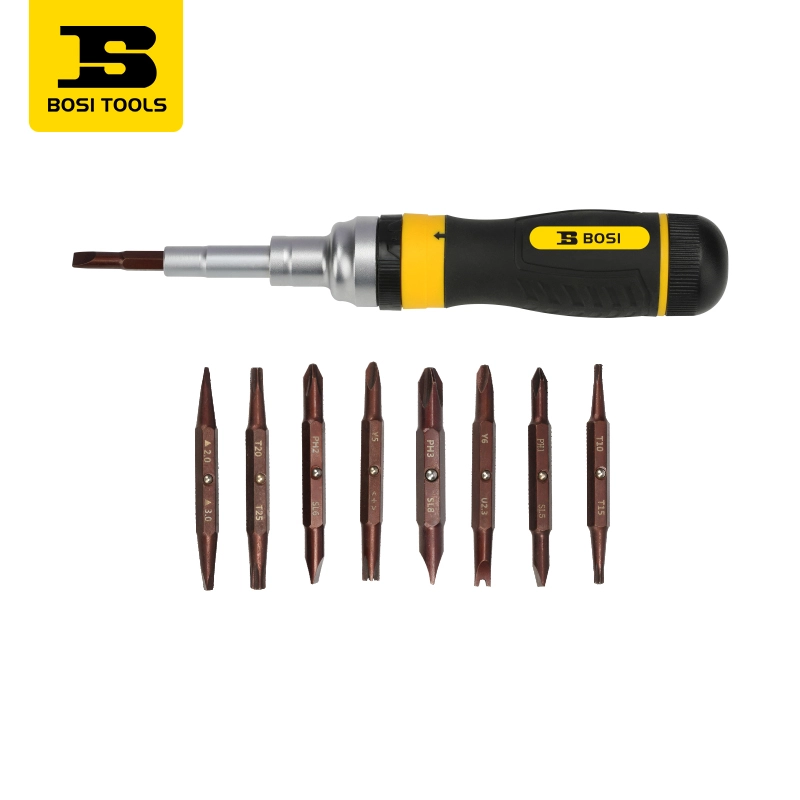
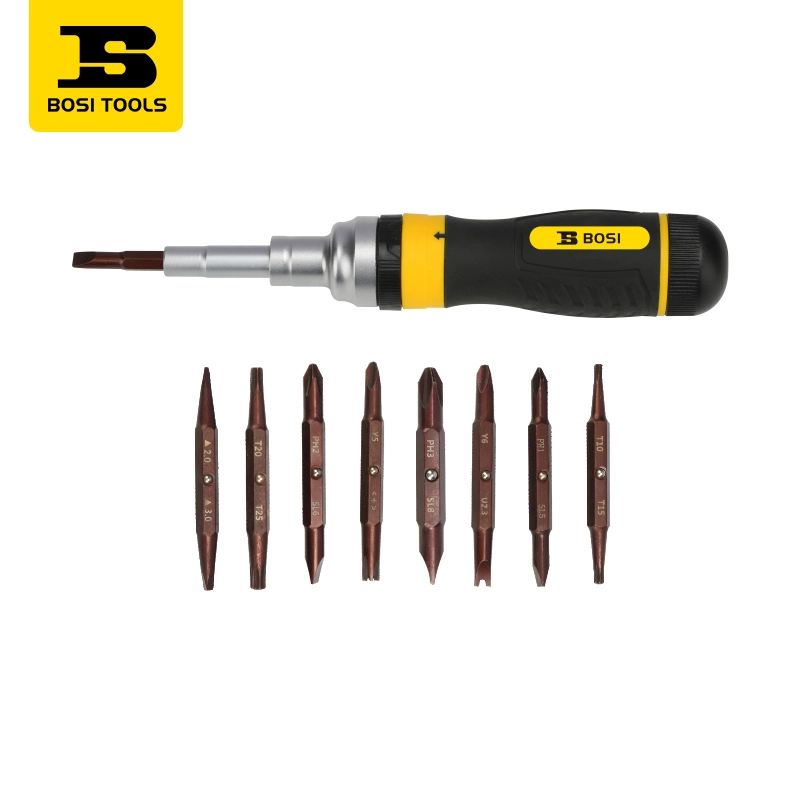
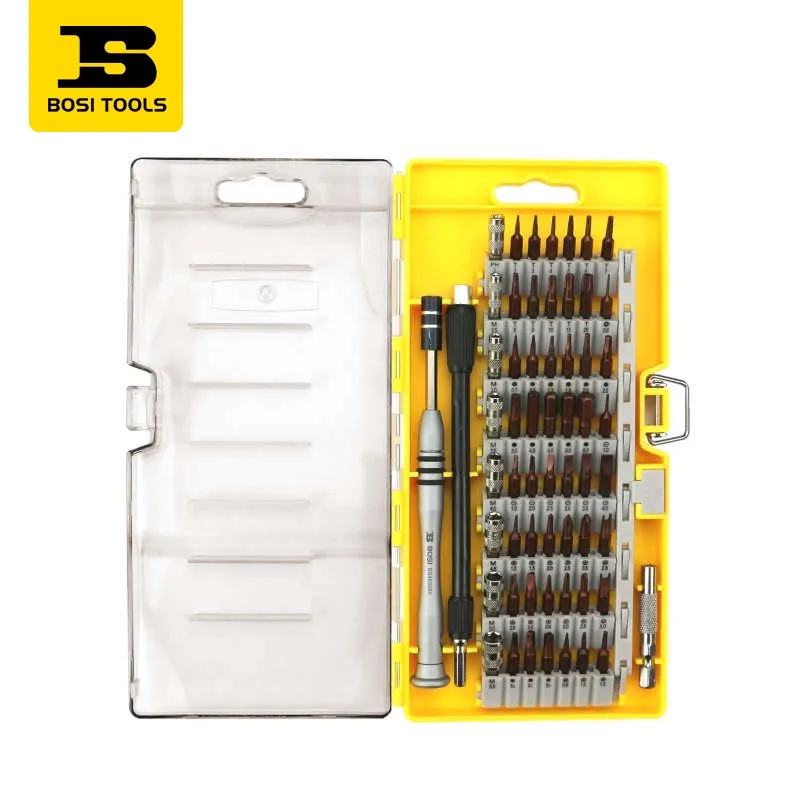
19-இன்-1 ராட்செட் ஸ்க்ரூடிரைவர்திBOSI விவரக்குறிப்புS2 அலாய்-ஸ்டீல் பிட்கள், இருதரப்பு ராட்செட்டிங் மற்றும் 212 × 35 × 35 மிமீ பரிமாணங்களை பட்டியலிடுகிறது. வேலை செய்யும் இடத்திற்கு எதிராக அந்த உறை மற்றும் பிட் ஈடுபாட்டை சரிபார்க்கவும்.
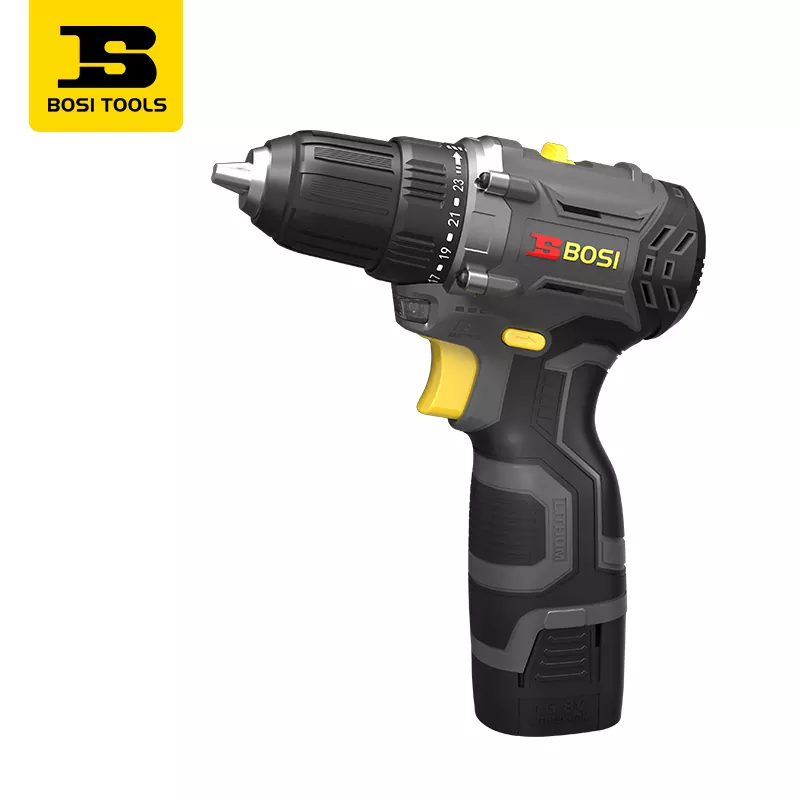
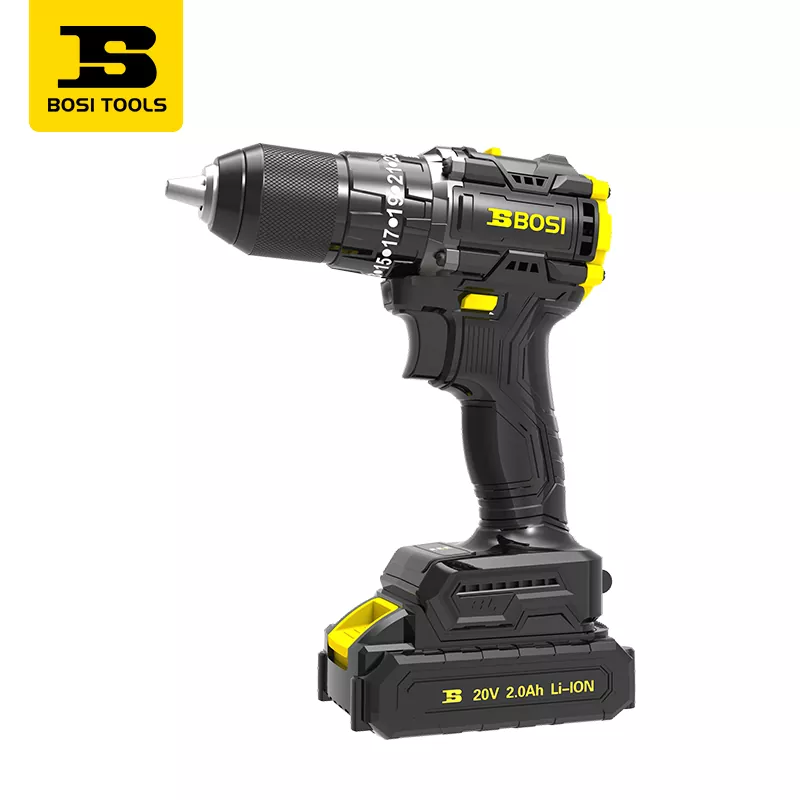
கம்பியில்லா டிரில் டிரைவர்மீண்டும் மீண்டும் துளையிடுதல் அல்லது ஓட்டுதல் ஆகியவற்றை மதிப்பிடுவதற்கான ஒரு இயங்கும் விருப்பம். பயன்முறை, துணை மற்றும் கூட்டுத் தேவைகள் அதன் பயன்பாட்டை தீர்மானிக்கின்றன.BOSI டிரில் டிரைவர் விவரங்கள்.
தேர்வில் எங்கள் பயிற்சி விவரக்குறிப்புகள் என்ன மாறுகின்றன
திBOSI பிரஷ்லெஸ் டிரில்-டிரைவர் விவரக்குறிப்புஇரண்டு கட்டமைப்புகளை பட்டியலிடுகிறது. அவற்றின் புலங்களை ஒப்பிடுவது, ஒன்றிலிருந்து மற்றொன்றுக்கு நகரும்போது எந்த அம்சங்கள் மாறுகின்றன என்பதைக் காட்டுகிறது.
| விவரக்குறிப்பு | 16V கட்டமைப்பு | 20V கட்டமைப்பு | தேர்வின் பொருள் |
|---|---|---|---|
| பட்டியலிடப்பட்ட அதிகபட்ச முறுக்கு | 50N·m | 60N·m | உத்தேசிக்கப்பட்ட பணியை ஒப்பிடுக; எந்த மதிப்பும் ஒரு குறிப்பிட்ட கூட்டுக்கு வழங்கப்பட்ட முறுக்குவிசையை நிறுவவில்லை. |
| பேட்டரி திறன் | 2.0ஆ | 2.0ஆ | பொருந்தும் Ah உருவம் மட்டும் வெவ்வேறு மின்னழுத்த கட்டமைப்புகளில் சமமான இயக்க நேரத்தை நிறுவவில்லை. |
| சுமை இல்லாத வேகம் | 0–500 / 0–1,800r/min | 0–500 / 0–1,800r/min | பட்டியலிடப்பட்ட வேக வரம்புகள் ஒரே மாதிரியானவை; பிட் மற்றும் பொருளுக்கான வேலை நிலைமைகளைத் தேர்ந்தெடுக்கவும். |
| அதிகபட்ச சக் கிளாம்பிங் விட்டம் | 10மிமீ | 10மிமீ | துணை ஷாங்க் பொருத்தத்தை சரிபார்க்கவும். இந்தப் புலம் உலகளாவிய அதிகபட்ச துளை விட்டம் அல்ல. |
| சரிசெய்தல் அமைப்பு | 23+1 | 23+1 | அமைப்புகள் ஆதரவு அமைப்பு; அவை தனிப்பட்ட சான்றளிக்கப்பட்ட முறுக்கு மதிப்புகள் அல்ல. |
அதிக மின்னழுத்த கட்டமைப்பு இங்கு பட்டியலிடப்பட்ட அதிகபட்ச முறுக்குவிசையை மாற்றுகிறது, அதே சமயம் சக் அளவு மற்றும் வேக வரம்புகள் அப்படியே இருக்கும். எப்போதாவது பழுதுபார்க்க, முதலில் அணுகல் மற்றும் கூட்டுத் தேவையை கையேடு ஸ்க்ரூடிரைவருடன் ஒப்பிடவும். மீண்டும் மீண்டும் ஓட்டுவதற்கு அல்லது துளையிடுவதற்கு, தேர்ந்தெடுக்கப்பட்ட இயங்கும் உள்ளமைவை உண்மையான பிட், ஒர்க்பீஸ் மற்றும் ஃபிக்ஸ்ச்சர் மூலம் மதிப்பிடவும்.
கை கருவிகள் அல்லது பவர் கருவிகளை எப்போது பயன்படுத்த வேண்டும்?
பணி, பொருள், அணுகல், அளவு மற்றும் ஏற்றுக்கொள்ளும் தேவைக்கான கருவியைத் தேர்ந்தெடுக்கவும்.எந்த முறையும் தேவையான முடிவு அல்லது வேலை நிலைமைகளை பூர்த்தி செய்ய முடியாவிட்டால், நேர ஒப்பீடு முன்கூட்டியே ஆகும்.
கை கருவிகள் ஒரு நடைமுறை தேர்வாக இருக்கும்போது
எப்போதாவது சரிசெய்தல், குறுகிய பழுதுபார்ப்பு அல்லது அதன் அளவு மற்றும் இயக்கத்திற்கு ஏற்றவாறு கட்டுப்படுத்தப்பட்ட அணுகலுக்கான கையேடு கருவியைக் கவனியுங்கள். ஒரு சில அணுகக்கூடிய திருகுகளுக்கு கையேடு இயக்கி மூலம் குறைவான தயாரிப்பு தேவைப்படலாம். ஒரு சிறிய முடித்தல் கொடுப்பனவு, பொருத்தமான கோப்புடன் படிப்படியாக அணுக எளிதாக இருக்கும்.
பணிச்சுமை மற்றும் தனிப்பட்ட செயல்பாட்டை சரிபார்க்கவும். ஒரு முறை கையாளக்கூடியதாக உணரும் ஒரு முறை, ஷிப்ட் முழுவதும் திரும்பத் திரும்பச் செய்யும்போது தேவைப்படக்கூடும்.
ஆற்றல் கருவிகள் ஒரு நடைமுறை தேர்வாக இருக்கும்போது
மீண்டும் மீண்டும் இயக்கம், கணிசமான பொருள் அகற்றுதல் அல்லது கிடைக்கக்கூடிய வேலை நேரம் அதை ஆதரிக்கும் போது இயங்கும் முறையைக் கவனியுங்கள். கருவியைச் சுற்றியுள்ள உபகரணங்களைச் சேர்க்கவும்: பொருத்தம், துணை, ஆற்றல் வழங்கல் மற்றும் ஆய்வு முறை ஆகியவை மாற்றம் செயல்படுகிறதா என்பதை தீர்மானிக்க முடியும்.
| பணி | கருத்தில் கொள்ள வேண்டிய கையேடு முறை | கருத்தில் கொள்ள ஆற்றல்மிக்க முறை | காசோலையை முடிவு செய்தல் |
|---|---|---|---|
| அவ்வப்போது திருகு சரிசெய்தல் | சரியாக பொருத்தப்பட்ட ஸ்க்ரூடிரைவர். | அணுகல் மற்றும் கட்டுப்பாட்டு அனுமதி உள்ள பொருத்தமான இயக்கி. | அணுகல், திருகு நிலை மற்றும் பகுதியை சேதப்படுத்தும் ஆபத்து. |
| மீண்டும் மீண்டும் திருகு சட்டசபை | குறைந்த அளவு அல்லது குறிப்பிட்ட அணுகல் தேவைகளுக்காக கைமுறையாக ஓட்டுதல். | பொருத்தமான இயக்கி மற்றும் கட்டுப்படுத்தப்பட்ட சட்டசபை செயல்முறை. | அதே கூட்டு ஏற்றுக்கொள்ளும் அளவுகோல்களுடன் மொத்த சுழற்சி நேரம். |
| சிறிய வெட்டு வேலை | பொருத்தமான ஹேக்ஸா அல்லது பிற நோக்கம் கொண்ட கையேடு கட்டர். | அதன் அமைப்பும் இயக்கமும் வேலைக்குப் பொருந்துமா என்றால் பொருத்தமான ரம்பம். | பொருள், பிரிவு, கத்தி, ஆதரவு மற்றும் பூச்சு தேவை. |
| மீண்டும் மீண்டும் வெட்டுக்கள் | தொகுதி மற்றும் முயற்சி நடைமுறையில் இருந்தால் கைமுறையாக வெட்டுதல். | மீண்டும் மீண்டும் செய்யக்கூடிய ஆதரவு அல்லது வழிகாட்டுதலுடன் பொருத்தமான இயங்கும் ரம்பம். | கட் தரம் மற்றும் முழுமையான தொகுதி நேரம், டிபரரிங் உட்பட. |
| துளையிடும் துளைகள் | வரையறுக்கப்பட்ட, பொருத்தமான பணிக்கு பொருத்தமான கையேடு பயிற்சி. | பொருள், விட்டம் மற்றும் கடமைக்கு ஏற்ற ஒரு பயிற்சி. | துளை இடம், அளவு, ஆழம் மற்றும் தேவையான பணியிடங்கள். |
| ஒரு கூறு வைத்திருத்தல் | பொருத்தமான வைஸ் அல்லது கிளாம்ப். | செயல்முறை ஒன்றுக்கு அழைப்பு விடுத்தால் ஒரு இயங்கும் சாதனம். | இயக்கம் அல்லது ஏற்றுக்கொள்ள முடியாத சிதைவு இல்லாமல் பாதுகாப்பான இடம். |
கட்டுப்படுத்தப்பட்ட அணுகல் பழுதுபார்ப்பு: சென்றடைவதை மட்டும் பார்க்காமல், இயக்கத்தைச் சரிபார்க்கவும்
ஒரு இயந்திர அட்டையின் பின்னால் ஒரு குறைக்கப்பட்ட ஃபாஸ்டென்சரைக் கவனியுங்கள். ஒரு கார்ட்லெஸ் டிரைவரின் உடல், பிட் ஸ்க்ரூவுடன் இணைவதைத் தடுக்கலாம், அதே நேரத்தில் ஒரு கையேடு இயக்கி அதை அடைய முடியும். மற்றொரு இடத்தில், ஒரு நீண்ட கைப்பிடியில் மிகக் குறைவான திருப்பு இடத்தைக் கொண்டிருக்கலாம் மற்றும் ஒரு சிறிய ஆற்றல் கொண்ட கருவி சிறப்பாகப் பொருந்தும்.
நான் மூன்று அனுமதிகளைச் சரிபார்ப்பேன்: பிட் அல்லது சாக்கெட் முழுவதுமாக அமர இடம், கருவியை இயக்க இடம் மற்றும் தளர்வான ஃபாஸ்டென்சரை திரும்பப் பெற இடம். ஒரு ராட்செட்டுக்கு அதன் பொறிமுறையை முன்னேற்றுவதற்கு போதுமான கைப்பிடி இயக்கம் தேவை. நீட்டிப்பு அணுகலைச் சேர்க்கிறது, ஆனால் கருவியை சீரமைக்க தேவையான இடத்தையும் மாற்றுகிறது.
அணுகலைப் போலவே திருகு இடைவெளி முக்கியமானது.CCOHS ஸ்க்ரூடிரைவர் வழிகாட்டுதல்முனையின் வகை மற்றும் அளவு இரண்டையும் பொருத்த அழைப்புகள்; எடுத்துக்காட்டாக, பிலிப்ஸ் மற்றும் போசிட்ரிவ் இரண்டும் குறுக்கு-தலை வடிவமைப்புகளைப் போல இருப்பதால், ஒன்றுக்கொன்று மாற்ற முடியாது. முனை வெளியே சென்றால், சக்தியைச் சேர்ப்பதற்கு முன் நிச்சயதார்த்தத்தை நிறுத்தி சரிபார்க்கவும்.
சாக்கெட் வேலைக்கு, எங்கள்1/2-இன்ச் மேனுவல் ராட்செட் விவரக்குறிப்பு255 மிமீ நீளம் மற்றும் 24-பல் பொறிமுறையை பட்டியலிடுகிறது. பல் சுருதி 360° ÷ 24 = 15°. அதை ஒரு பொறிமுறைக் குறிப்பாகப் பயன்படுத்தவும், பின்னர் உண்மையான கைப்பிடி அனுமதி, சாக்கெட் ஈடுபாடு மற்றும் சுற்றியுள்ள தடைகளை சரிபார்க்கவும்; ஒவ்வொரு 15° இடைவெளியிலும் முழுமையான கருவி செயல்படும் என்பதற்கு உத்தரவாதம் இல்லை.
மீண்டும் மீண்டும் கட்டுதல்: கட்டுப்படுத்தப்பட்ட சட்டசபை செயல்முறையை ஒப்பிடுக
ஒரு திருகு திருப்புவது கடினமாக இருந்தால், நான் முதலில் பிட் பொருத்தம், சீரமைப்பு, நூல் நிலை மற்றும் குறிப்பிட்ட கூட்டு செயல்முறை ஆகியவற்றைச் சரிபார்ப்பேன். காரணத்தைக் கண்டறிவதற்கு முன் உந்து சக்தியை அதிகரிப்பது, அமைவுச் சிக்கலை சேதமடைந்த பகுதியாக மாற்றும் அபாயம் உள்ளது.
மீண்டும் மீண்டும் கட்டுதல் செயல்பாட்டிற்கு, நான் ஒரே கூட்டு முறைகளை ஒப்பிட்டு, அதே ஏற்றுக்கொள்ளும் அளவுகோல்களைப் பயன்படுத்துவேன். பொருத்துதல், நூலைத் தொடங்குதல், ஓட்டுதல், சரிபார்த்தல் மற்றும் ஏதேனும் திருத்தம் செய்தல் ஆகியவற்றை நான் உள்ளடக்குவேன். தூண்டுதல் நேரத்தை மட்டும் அளவிடுவது ஒப்பீட்டளவில் வேலையின் பெரும்பகுதியை விட்டுவிடுகிறது.
ஒரு துரப்பணத்தின் எண்ணிடப்பட்ட கிளட்ச் அமைப்பானது, அதன் ஆவணங்கள் பயன்பாட்டிற்கான முறுக்கு மதிப்பை நிறுவும் வரை, அது ஒரு அமைவுக் கட்டுப்பாட்டாகக் கருதப்பட வேண்டும். ஒரு மூட்டுக்கு ஒரு குறிப்பிட்ட இறுக்கமான தேவை இருந்தால், பரிந்துரைக்கப்பட்ட செயல்முறை மற்றும் பொருத்தமான சரிபார்க்கப்பட்ட கருவியைப் பயன்படுத்தவும். ஒரு சாதாரண ராட்செட் அல்லது தாக்க குறடு மட்டும் தேவை பூர்த்தி செய்யப்பட்டதாக நிறுவவில்லை.
இந்த காசோலைகளை தனித்தனியாக வைத்திருப்பதற்கான காரணம் இயந்திரத்தனமானது.நாசாவின் ஃபாஸ்டென்னர் டிசைன் கையேடு, அதன் ஃபாஸ்டனர் முறுக்கு பிரிவில், நூல் உராய்வு, தாங்கி-மேற்பரப்பு உராய்வு, பூச்சுகள் மற்றும் உயவு ஆகியவை முறுக்கு மற்றும் போல்ட் முன் ஏற்றுதலுக்கு இடையேயான உறவைப் பாதிக்கின்றன என்பதை விளக்குகிறது. ஒரு கருவியின் விளம்பரப்படுத்தப்பட்ட அதிகபட்ச முறுக்கு விசையானது முடிக்கப்பட்ட மூட்டின் கிளாம்ப் சுமைக்கு போதுமான ஆதாரம் இல்லை. ஒரு பிந்தைய காசோலை முந்தைய ஓவர் டைட்டனிங்கை செயல்தவிர்க்கக் கூடாது.
ஒத்த மூட்டுகளின் தொகுப்பிற்கு, ஃபாஸ்டென்சர், இனச்சேர்க்கை பாகங்கள், மேற்பரப்பு நிலை மற்றும் தொடக்க முறையை ஒப்பிடும் போது சீரானதாக வைத்திருங்கள். சாதனம் ஏற்றப்படும் போது இயக்கி சீரமைக்கப்படுகிறதா என்பதைச் சரிபார்க்கவும். சோதனையில் தேய்ந்த பிட் மாற்று மற்றும் ஏதேனும் மோசமான இடமாற்றம் ஆகியவற்றைச் சேர்க்கவும். ஒரு வெற்று பெஞ்சில் ஒரு நல்ல முடிவு, சட்டசபைக்குள் அதே முறை செயல்படுகிறது என்பதை நிறுவவில்லை.
திBOSI தூரிகை இல்லாத குறடு அளவுரு அட்டவணைமற்றொரு பயனுள்ள வேறுபாட்டை வழங்குகிறது: 350N·m உள்ளமைவு 20V/4.0Ah பேட்டரி மற்றும் 1/2-இன்ச் டிரைவை பட்டியலிடுகிறது, அதே சமயம் 1,200N·m உள்ளமைவு 20V/6.0Ah மற்றும் 3/4-இன்ச் டிரைவை பட்டியலிடுகிறது. உள்ளமைவை மாற்றுவது துணை இடைமுகத்தையும் வெளியிடப்பட்ட வெளியீட்டையும் மாற்றும். வேலைக்கான சரியான உள்ளமைவு மற்றும் தாக்கம் மதிப்பிடப்பட்ட பாகங்கள் ஆகியவற்றைப் பொருத்தவும். ஒரு கையேடு ராட்செட் மற்றும் ஒரு இயங்கும் குறடு இடையே பகிரப்பட்ட 1/2-இன்ச் டிரைவ் அளவு, அவற்றின் அனைத்து துணைக்கருவிகளையும் ஒன்றுக்கொன்று மாற்றாது.
உலோக வெட்டு: பிரிவு மற்றும் முடிக்கப்பட்ட விளிம்பிற்கு தேர்வு செய்யவும்
ஒரு சிறிய உலோகப் பங்குக்கு, சட்டகம் வேலையைத் துடைத்து, பங்குகளை பாதுகாப்பாக வைத்திருக்க முடியும் என்றால், ஒரு ஹேக்ஸா நடைமுறையில் இருக்கலாம். எங்கள்ஹேக்ஸா சட்ட விவரக்குறிப்பு300 மிமீ பிளேட் பொருத்தம் மற்றும் 395 × 160 × 28 மிமீ ஒட்டுமொத்த பரிமாணங்களை பட்டியலிடுகிறது. கத்தி நீளம் ஒரு துணை-பொருத்தமான பரிமாணமாகும்; அணுகலைச் சரிபார்க்கும்போது முழுமையான சட்ட உறை முக்கியமானது.
திBOSI பிரஷ்லெஸ் ரெசிப்ரோகேட்டிங் பார்த்தேன் விவரக்குறிப்பு20V/4.0Ah பேட்டரி உள்ளமைவு, 20மிமீ ரெசிப்ரோகேட்டிங் ஸ்ட்ரோக் மற்றும் டூல்-ஃப்ரீ பிளேடு மாற்று ஆகியவற்றை பட்டியலிடுகிறது. பக்கவாதம் கத்தி இயக்கத்தை விவரிக்கிறது. அதிகபட்ச ஸ்டாக் தடிமன் அல்லது அதை வெட்டுவதற்கு தேவையான நேரத்தை இது குறிப்பிடவில்லை.
இருப்பு திடமானதா, மெல்லிய தாள் அல்லது வெற்றுப் பகுதியா என்பதை அதன் பொருள், தேவையான நீளம், சதுரம் மற்றும் பூச்சு ஆகியவற்றுடன் பதிவு செய்யவும். அந்த பங்குக்கான பிளேடு மற்றும் வெட்டு நிலைமைகளைத் தேர்ந்தெடுக்கவும். கையேடு ஹேக்ஸாவில், பிளேடு டென்ஷன் மற்றும் ஃப்ரேம் சீரமைப்பைச் சரிபார்க்கவும்; எந்த முறையிலும், ஆதரவைச் சரிபார்த்து, நிலையற்ற வெட்டுக்கு கட்டாயப்படுத்துவதைத் தவிர்க்கவும்.
நீக்கிய பிறகு முடிக்கப்பட்ட வெட்டை ஒப்பிடுவேன். ஒரு இயங்கும் முறை இன்னும் முடிக்கும் வேலையை விட்டுவிட்டால், அதை சுழற்சியில் சேர்க்கவும். நீளம் மற்றும் சதுரம் இறுக்கமாக குறிப்பிடப்பட்டால், ஒரு ஹேக்ஸாவிலிருந்து இயற்கையான மேம்படுத்தல் என்பது ஃப்ரீஹேண்ட் ரெசிப்ரோகேட்டிங் ரம்பம் என்று கருதுவதற்குப் பதிலாக, வழிகாட்டப்பட்ட வெட்டும் செயல்முறையைக் கவனியுங்கள்.
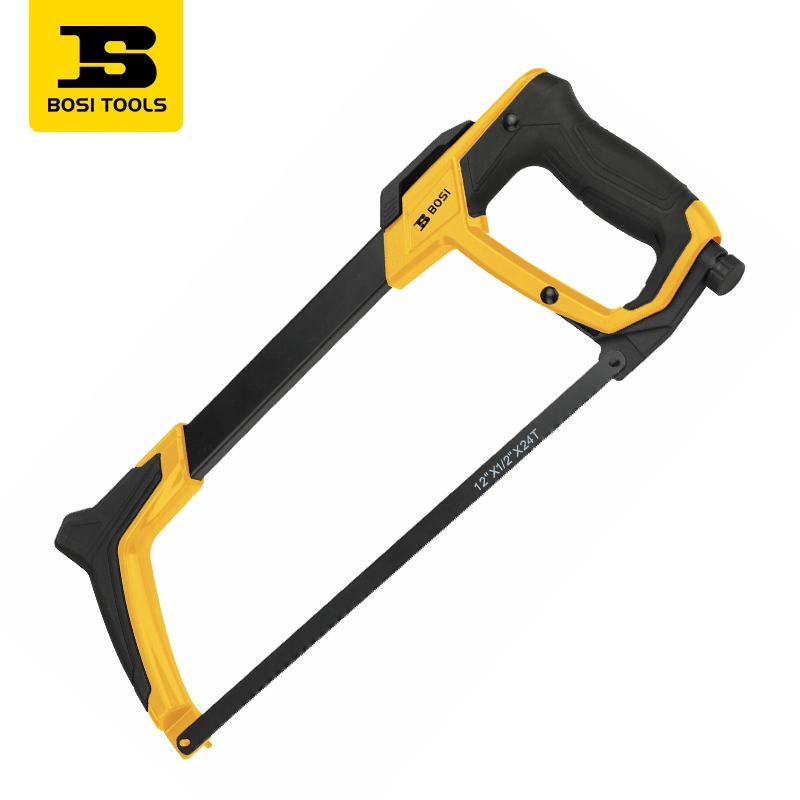
ஹேக்ஸா சட்டகம்கத்தியின் பொருத்தம், சட்ட அனுமதி மற்றும் உத்தேசிக்கப்பட்ட வெட்டுக்கான பணியிடத்தை மதிப்பீடு செய்யவும்.BOSI ஹேக்ஸா சட்ட விவரங்கள்.
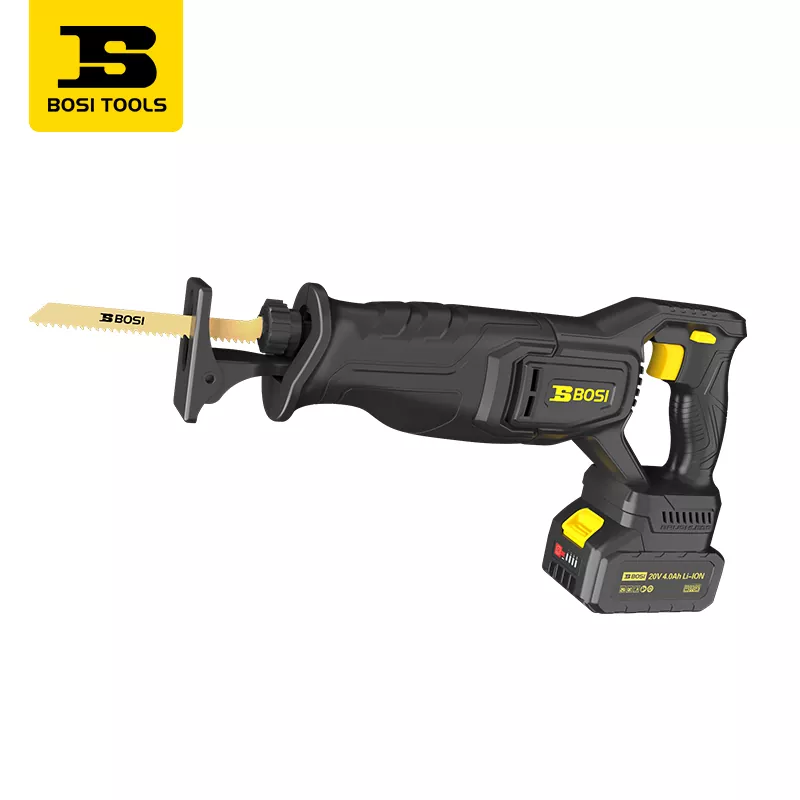
பரஸ்பரம் பார்த்தேன்முறையைத் தேர்ந்தெடுக்கும் முன் பிளேடு, சப்போர்ட், ஸ்ட்ரோக் கிளியரன்ஸ் மற்றும் தேவையான பூச்சு ஆகியவற்றை மதிப்பீடு செய்யவும்.BOSI reciprocating saw details.
துளையிடுதல்: பிட், ஹோல்டிங் முறை மற்றும் துளை தேவை ஆகியவற்றை பொருத்தவும்
துளையிடுதலுக்காக, தேர்வு பொதுவாக கையேடு மற்றும் இயங்கும் மற்றும் துளையிடல் அமைப்பிற்கு அப்பால் நகரும். ஒரு கம்பியில்லா துரப்பணம் பழுதுபார்க்கும் பணிக்கான இயக்கத்தை வழங்க முடியும். துளையின் இருப்பிடம், சீரமைப்பு அல்லது மீண்டும் மீண்டும் நிலைநிறுத்துதல் ஆகியவை கையால் கட்டுப்படுத்த கடினமாக இருக்கும்போது வழிகாட்டப்பட்ட அல்லது நிலையான அமைப்பு கருத்தில் கொள்ளப்பட வேண்டும்.
பொருள், துளை விட்டம், ஆழம் மற்றும் துளை பகுதி வழியாக செல்கிறதா என்பதைக் குறிப்பிடவும். தொடர்புடைய வழிமுறைகளில் இருந்து பிட் மற்றும் கட்டிங் நிபந்தனைகளைத் தேர்ந்தெடுக்கவும்; பயிற்சியின் விளம்பரப்படுத்தப்பட்ட சுமை இல்லாத வேகம் ஒவ்வொரு பொருளுக்கும் பரிந்துரைக்கப்பட்ட வெட்டு வேகம் அல்ல.
CCOHS இயங்கும் பயிற்சி வழிகாட்டுதல்துரப்பணத்தின் திறன், பொருள் மற்றும் வேலை ஆகியவற்றுடன் பொருத்தப்பட்ட பிட்களுக்கான அழைப்புகள், சக்கில் சரியாக அமர்ந்திருக்கும். சிறிய பங்குகளை ஒரு கையால் மற்றொன்றைக் கொண்டு துளையிடுவதைக் காட்டிலும், முறுக்குதல் அல்லது சுழலுதல் ஆகியவற்றிலிருந்து பாதுகாப்பதற்கும் இது அழைப்பு விடுக்கிறது.
அறுவை சிகிச்சைக்குப் பிறகு துளையின் நிலை மற்றும் அளவை சரிபார்க்கவும். நுழைவுப் புள்ளி அலைந்து திரிந்தால், வேகம் அல்லது உந்துதலை அதிகரிக்கும் முன், இருப்பிட முறை மற்றும் அமைப்பைச் சரிபார்க்கவும். வேலை நகர்ந்தால், ஒப்பீட்டைத் தொடர்வதற்கு முன் ஹோல்டிங் ஏற்பாட்டை சரிசெய்யவும்.
விளைவு மோசமாக இருக்கும்போது, கருவி வகைகளை மாற்றுவதற்கு முன் கண்டறியவும்
| கவனிக்கப்பட்ட சிக்கல் | முதல் காசோலைகள் | என்ன ஒரு கருவி மாற்றம் நிரூபிக்க வேண்டும் |
|---|---|---|
| ஓட்டுநர் நழுவி வெளியேறினார் | பிட் வகை, அளவு, உடைகள், சீரமைப்பு மற்றும் திருகு இடைவெளி நிலை. | உண்மையான வேலை நிலையில் நம்பகமான ஈடுபாடு. |
| வெட்டி அலைகிறார்கள் | பிளேடு பொருத்தம் மற்றும் நிலை, கையேடு பிளேடு பதற்றம், வழிகாட்டுதல் மற்றும் பணிக்கருவி இயக்கம். | முடித்த பிறகு தேவையான அளவு மற்றும் வெட்டு தரம். |
| துளை நிலை மாறுபடும் | குறிப்பு மதிப்பெண்கள், இருப்பிடம் கண்டறியும் முறை, பிட் நிலை மற்றும் பங்கு இயக்கம். | வரைதல் தேவைகளுக்குள் அளவிடப்பட்ட இடம் மற்றும் அளவு. |
| வேலை சோர்வாக மாறும் | மீண்டும், பிடி, தோரணை, கருவி எடை, அடைய மற்றும் தேவையான சக்தி. | மதிப்பிடப்பட்ட புதிய ஆபத்துகளுடன் சிறந்த ஒட்டுமொத்த வேலை முறை. |
இவை ஆய்வுக்கான ஆரம்ப புள்ளிகள், அறிகுறியிலிருந்து மட்டும் நோயறிதல் அல்ல. இயங்கும் மாற்றீடு அதே அமைவுப் பிழையை வேகமான சுழற்சியில் கொண்டு செல்லலாம்.
பவர் கருவிகளை விட கை கருவிகள் துல்லியமானவையா?
எந்த வகையும் இயல்பாகவே துல்லியமாக இல்லை. துல்லியம் முழுமையான முறை மற்றும் அளவிடப்பட்ட முடிவைப் பொறுத்தது.ஒரு கையேடு கருவி பயனுள்ள கருத்துக்களை வழங்க முடியும், அதே சமயம் ஒரு வழிகாட்டி இயங்கும் முறை நிலையான வேலையை உருவாக்க முடியும். இரண்டுமே தொடர்ந்து தவறான முடிவைத் தரலாம்.
கட்டுப்பாடு மற்றும் தொட்டுணரக்கூடிய கருத்து
ஒரு கையேடு கருவி மூலம், ஒரு சிறிய அளவு முன்னேறும் போது நீங்கள் அடிக்கடி எதிர்ப்பு மாற்றத்தை உணர முடியும். அந்த கருத்து ஆபரேட்டருக்கு பதிலளிக்க உதவுகிறது, ஆனால் இது ஒரு பரிமாண அளவீடு அல்லது அளவீடு செய்யப்பட்ட முறுக்கு வாசிப்பு அல்ல.
ஒரு இயங்கும் கருவி, பொருத்தமான அமைப்புகள், வழிகாட்டிகள், நிறுத்தங்கள் மற்றும் பணியிடங்கள் மூலம் கட்டுப்படுத்தப்பட்ட இயக்கத்தை வழங்க முடியும். பயனுள்ள கேள்வி என்னவென்றால், அமைப்பானது, தேவையான முடிவை மீறாமல் அணுக ஆபரேட்டரை அனுமதிக்கிறதா என்பதுதான்.
துல்லியம் மற்றும் மீண்டும் மீண்டும்
பட்டறை முடிவுகளுக்கு, இரண்டு காசோலைகளை பிரிக்கவும்:துல்லியமானது இலக்குக்கு எவ்வளவு நெருக்கமாக முடிவு கேட்கிறது; அதே நிபந்தனைகளின் கீழ் மீண்டும் மீண்டும் வரும் முடிவுகள் எவ்வளவு நெருக்கமாக ஒத்துப்போகின்றன என்பதை மீண்டும் மீண்டும் கேட்கிறது.தவறான நிலையில் நிறுத்தப்பட்டால், ஒரு நெருக்கமான குழு துளைகளை உருவாக்கலாம், இவை அனைத்தும் வரைபடத்திலிருந்து ஈடுசெய்யப்படும்.
அளவீடுகளை ஒப்பிடும் போது, சரிபார்ப்பு முறையையும் சீராக வைத்திருங்கள். அதே குறிப்பு, கருவி, செயல்முறை மற்றும் வேலை நிலைமைகளைப் பயன்படுத்தவும், இதனால் அளவீட்டு முறையில் மாற்றம் கருவிகளுக்கு இடையிலான வேறுபாட்டை மறைக்காது.
| கருத்து சரிபார்ப்பு | இறுக்கமான குழு, ஆஃப்செட் | இறுக்கமான குழு, மையம் கொண்டது |
|---|---|---|
| மீண்டும் மீண்டும் நிலைகளின் பரவல் | சிறியது | சிறியது |
| இலக்குக்கு எதிரான நிலை | இலக்கிலிருந்து ஈடுசெய் | இலக்கை மையமாகக் கொண்டது |
| அடுத்து என்ன சரிபார்க்க வேண்டும் | அமைவு குறிப்பை சரிசெய்யவும் | தேவையான சகிப்புத்தன்மைக்கு எதிராக முடிவை உறுதிப்படுத்தவும் |
கருத்தியல் ஒப்பீடு, BOSI முடிவுகள் அளவிடப்படவில்லை. ஒரு இறுக்கமான குழு இன்னும் தவறான நிலையில் இருக்கலாம்.
ஒரு துளையிடப்பட்ட பாகத்திற்கு, வரைபடத்தின் தரவு மற்றும் துளை விட்டம் ஆகியவற்றிலிருந்து துளை நிலையை தனித்தனி குணாதிசயங்களாக சரிபார்க்கவும். துளை வழியாக ஒரு போல்ட் பொருந்துகிறதா என்பதைச் சரிபார்ப்பது அதன் இருப்பிடத்தை நிறுவவில்லை. வெட்டு-நீள வேலைக்கு, நீளம் மற்றும் இறுதி சதுரத்தை தனித்தனியாக சரிபார்க்கவும். அளவிடும் கருவி மற்றும் குறிப்பிட்ட தேவையை தீர்க்கக்கூடிய ஒரு முறையைத் தேர்வு செய்யவும்.
முடிவுகள் ஈடுசெய்யப்படும்போது அமைப்பைச் சரிசெய்யவும்; இயக்கம், தேய்மானம் அல்லது அவை சிதறும்போது சீரற்ற கையாளுதல் ஆகியவற்றை ஆராயுங்கள். ஒரு முறை கட்டுப்படுத்துவது எளிதாக இருக்கும் போது கூட ஒப்பீட்டில் அந்த சரிபார்ப்பை வைத்திருங்கள்.
ஆற்றல் கருவிகள் உண்மையில் நேரத்தைச் சேமிக்கும் போது?
ஏற்றுக்கொள்ளப்பட்ட செயல்பாட்டிற்கான நேரத்தைக் குறைப்பது கூடுதல் தயாரிப்பு மற்றும் குறுக்கீடுகளை விட அதிகமாக இருக்கும்போது ஆற்றல் கருவிகள் தொகுதி நேரத்தைச் சேமிக்கின்றன.குறுக்குவழி வேலையைப் பொறுத்தது. "எப்போதும் பத்து துண்டுகளுக்கு மேல் சக்தி கருவிகளைப் பயன்படுத்துங்கள்" போன்ற நம்பகமான உலகளாவிய விதி எதுவும் இல்லை.
ஒரு செயல்பாட்டிற்கான அமைவு நேரம் மற்றும் நேரம்
வினாடிகள் முழுவதும் பயன்படுத்தி எளிய திட்டமிடல் மாதிரியுடன் தொடங்கவும்:
மொத்த தொகுதி நேரம் = அமைவு நேரம் + அளவு × ஒரு செயல்பாட்டிற்கான முழு நேரம்
ஒரு விளக்கமான ஃபாஸ்டென்னிங்-ஸ்டேஷன் திட்டத்திற்கு, கைமுறையாக அமைவு எடுக்கும் என்று வைத்துக்கொள்வோம்300 வினாடிகள்மற்றும் ஒவ்வொரு முழுமையான செயல்பாடும் எடுக்கும்20 வினாடிகள். இயங்கும் முறை எடுக்கும் என்று வைத்துக்கொள்வோம்900 வினாடிகள்அமைக்க மற்றும்8 வினாடிகள்செயல்பாட்டிற்கு. சுழற்சி புள்ளிவிவரங்களில் நிலைப்படுத்தல் மற்றும் அதே ஏற்றுக்கொள்ளும் தேவையை சரிபார்த்தல் ஆகியவை அடங்கும். இவை உள்ளீடுகள் என்று கருதப்படுபவை, காலக்கெடுவான தயாரிப்பு செயல்திறன் அல்ல.
| அளவு | கைமுறை முறை | இயங்கும் முறை | இந்த மாதிரிக்குள் முடிவு |
|---|---|---|---|
| 20 செயல்பாடுகள் | 11 நிமிடம் 40 நொடி | 17 நிமிடம் 40 நொடி | கையேடு 6 நிமிடங்கள் விரைவானது. |
| 50 செயல்பாடுகள் | 21 நிமிடம் 40 நொடி | 21 நிமிடம் 40 நொடி | சமமான மொத்த நேரம். |
| 1,000 செயல்பாடுகள் | 338 நிமிடம் 20 நொடி | 148 நிமிடம் 20 நொடி | 190 நிமிடங்கள் விரைவாக இயக்கப்படுகிறது. |
குறுக்குவழி ஆகும்(900 - 300) ÷ (20 - 8) = 50 செயல்பாடுகள். அந்த அளவுக்குக் கீழே, அனுமானிக்கப்பட்ட கைமுறை அமைவு நன்மை ஆதிக்கம் செலுத்துகிறது; அதற்கு மேல், கருதப்படும் இயங்கும் சுழற்சி நன்மை ஆதிக்கம் செலுத்துகிறது. சுழற்சி நேரங்கள் சமமாக இருந்தால், சுழற்சி நேர சேமிப்பு மூலம் கூடுதல் அமைப்பை மீட்டெடுக்க முடியாது.
| தொகுதி அளவு | கைமுறை முறை | இயங்கும் முறை |
|---|---|---|
| 20 செயல்பாடுகள் | 11 நிமிடம் 40 நொடி |
17 நிமிடம் 40 நொடி |
| 50 செயல்பாடுகள் | 21 நிமிடம் 40 நொடி |
21 நிமிடம் 40 நொடி |
| 100 செயல்பாடுகள் | 38 நிமிடம் 20 நொடி |
28 நிமிடம் 20 நொடி |
5 நிமிட அமைவு + 20 வினாடி/கைமுறையாக இயக்கவும், 15 நிமிட அமைப்பு + 8 நொடி/செயல்பாடு இயக்கப்படும். 50 செயல்பாடுகளில் சம நேரம்: 21 நிமிடம் 40 நொடி. கணக்கீடுகள், தயாரிப்பு சோதனைகள் அல்ல.
பராமரிப்பு, மாற்றங்கள் மற்றும் வேலையில்லா நேரம்
ஸ்டேஷனில் என்ன அளவிட வேண்டும் என்பதைத் தீர்மானிக்க இந்தக் கணக்கீட்டைப் பயன்படுத்துவேன். ஒரு குறுகிய சோதனையில் உண்மையான பொருத்தம், பணிப்பகுதி, துணை மாற்றங்கள் மற்றும் ஆய்வு படிகள் ஆகியவை அடங்கும். வேகமான தனிமைப்படுத்தப்பட்ட செயல்பாட்டைத் தேர்ந்தெடுப்பதற்குப் பதிலாக ஏற்றுக்கொள்ளப்பட்ட வெளியீடு மற்றும் குறுக்கீடுகளைப் பதிவுசெய்யவும்.
பேட்டரி மாற்றங்கள், பிளேடு மாற்றங்கள், சுத்தம் செய்தல் மற்றும் அவை நிகழும்போது மறுவேலைகளைச் சேர்க்கவும். அந்தச் செயல்பாடுகள் பதிவுசெய்யப்பட்ட சுழற்சிக்கு வெளியே இருந்தால், அவற்றின் நேரத்தைத் தனித்தனியாகச் சேர்க்கவும். வாங்கும் முடிவிற்கு, நுகர்பொருட்கள், பராமரிப்பு, உபகரண செலவு மற்றும் எதிர்பார்க்கப்படும் பணிச்சுமை ஆகியவை அடங்கும். எளிய நேர மாதிரி நிதி திருப்பிச் செலுத்துவதைக் கணக்கிடாது.
உழைக்கும் வாழ்க்கையில் எது குறைவாக செலவாகும்?
நீங்கள் எதிர்பார்க்கும் பணிச்சுமையில் ஏற்றுக்கொள்ளப்பட்ட முடிவை உருவாக்குவதற்கான மொத்த செலவை ஒப்பிடுக.கொள்முதல் விலை ஒரு உள்ளீடு. எப்போதாவது பழுதுபார்ப்பதற்காக சிக்கனமான ஒரு கருவி மீண்டும் மீண்டும் உற்பத்திக்கு பயன்படுத்த விலை உயர்ந்ததாக இருக்கும், அதே சமயம் ஒரு விரிவான ஆற்றல்மிக்க அமைப்பு அரிதான வேலைகளை நியாயப்படுத்த கடினமாக இருக்கும்.
| விலை பொருள் | என்ன பதிவு செய்ய வேண்டும் | அது ஏன் முடிவை மாற்ற முடியும் |
|---|---|---|
| உபகரணங்கள் மற்றும் அமைப்பு | கருவி, பொருத்துதல், காவலர்கள், இணக்கமான சக்தி அமைப்பு மற்றும் அமைப்பு உழைப்பு. | ஒரு கருவியின் விலை அதை இயக்கத் தேவையான பொருட்களை விலக்கலாம். |
| நுகர்பொருட்கள் | பிட்கள், கத்திகள், சாக்கெட்டுகள், உராய்வுகள் மற்றும் பிற செயல்முறை நுகர்பொருட்கள். | அதே வேலை நிலைமைகளின் கீழ் மாற்று அதிர்வெண்ணை ஒப்பிடுக. |
| இயக்க உழைப்பு | தயாரிப்பு, கையாளுதல், வேலை நேரம், சரிபார்த்தல், முடித்தல் மற்றும் மாற்றுதல். | இயங்கும் இயக்கம் வேலையின் ஒரு பகுதியை மட்டுமே குறைக்கலாம். |
| கிடைக்கும் | சார்ஜிங் ஏற்பாடுகள், சர்வீசிங், பழுதுபார்ப்பு தாமதங்கள் மற்றும் தேவையான காப்புப் பிரதி உபகரணங்கள். | ஒரு நிறுத்தப்பட்ட பணிநிலையம் கருவி ஆபரேட்டரை விட அதிகமாக பாதிக்கலாம். |
| தர இழப்புகள் | உண்மையான ஸ்கிராப், மறுவேலை, மாற்று பொருள் மற்றும் மீண்டும் ஆய்வு. | ஏற்றுக்கொள்ள முடியாத வேலையை உருவாக்கினால், விரைவான செயல்பாட்டிற்கு வரையறுக்கப்பட்ட மதிப்பு இருக்கும். |
எதிர்பார்த்த பணிச்சுமையை பயன்படுத்துங்கள், சிறந்த பயன்பாடு அல்ல
நியாயமான ஒப்பீட்டிற்கு, இரண்டு முறைகளுக்கும் ஒரே மதிப்பீட்டு காலத்தையும் எதிர்பார்க்கப்படும் அளவையும் தேர்வு செய்யவும். உபகரணச் செலவுகளைத் தொடர்ந்து ஒதுக்கவும் மற்றும் விலைகளுக்கான உண்மையான மேற்கோள்கள் அல்லது பதிவுகளைப் பயன்படுத்தவும். கூடுதல் திறனைப் பயன்படுத்துவதற்கு வேலை கிடைக்கும் வரை திறன் என பதிவு செய்யவும்.
ஆபரேட்டர் நிமிடங்களைச் சேமிப்பது, அதற்கு இணையான பணச் சேமிப்பை தானாகவே உருவாக்காது. அந்த நிமிடங்கள் மற்றொரு பணிக்கான நேரத்தை வெளியிடலாம், கூடுதல் நேரத்தை குறைக்கலாம் அல்லது பயன்படுத்தப்படாத திறனை உருவாக்கலாம். நிதி மதிப்பை வழங்குவதற்கு முன் எந்த முடிவு பொருந்தும் என்பதைக் கண்டறியவும்.
ஒரு நடைமுறை ஒப்பீடு என்பது ஒதுக்கப்பட்ட உபகரணங்கள் மற்றும் பொருத்துதல் செலவு, மேலும் நுகர்பொருட்கள், பராமரிப்பு, உழைப்பு மற்றும் தர இழப்புகள், ஏற்றுக்கொள்ளப்பட்ட வெளியீட்டின் மூலம் வகுக்கப்படுகிறது. அடிப்படை தெரியும்படி வைக்கவும். இரண்டு முறைகளும் வெவ்வேறு அளவு ஸ்கிராப்பை உருவாக்கும் போது, அனைத்து முயற்சி செய்யப்பட்ட துண்டுகளையும் பிரிக்க வேண்டாம்.
கருவியுடன் பேட்டரி மற்றும் துணை அமைப்பைத் திட்டமிடுங்கள்
கம்பியில்லா கருவிகளுக்கு, சரியான பேட்டரி மற்றும் சார்ஜர் இணக்கத்தன்மை, தேர்ந்தெடுக்கப்பட்ட பேக்கேஜ் என்ன, மற்றும் சார்ஜிங் ஷிப்டுக்கு எவ்வாறு பொருந்துகிறது என்பதைச் சரிபார்க்கவும். ஒரே மாதிரியான மின்னழுத்த லேபிள் அல்லது ஒரே பிராண்ட் பெயரிலிருந்து மட்டும் பரிமாற்றத்தை ஊகிக்க வேண்டாம்.
சாதனத் திட்டத்தில் உற்பத்தியாளர்-குறிப்பிட்ட பேட்டரிகள், சார்ஜர்கள் மற்றும் பேட்டரி-நிலை சரிபார்ப்புகளைச் சேர்க்கவும். மேலே உள்ள BOSI எடுத்துக்காட்டுகளில், டிரில்-டிரைவர் பக்கம் 2.0Ah பேக்குகளை பட்டியலிடுகிறது, அதே சமயம் ரெசிப்ரோகேட்டிங் 4.0Ah பட்டியலிடுகிறது. தேர்ந்தெடுக்கப்பட்ட முழுமையான தொகுப்புகளையும் அவற்றின் பணித் தேவைகளையும் ஒப்பிடுக; அந்த புள்ளிவிவரங்கள் மட்டுமே இணக்கத்தன்மையை அல்லது இயக்க நேர விகிதத்தை நிரூபிக்கவில்லை. நியூமேடிக் கருவிகளுக்கு, கையடக்க அலகுக்கு மட்டும் விலை நிர்ணயம் செய்யாமல், தேவையான விநியோகம் மற்றும் இணைப்புகளைச் சேர்க்கவும்.
எந்தப் பொருள் செயல்பாட்டில் குறுக்கிட வாய்ப்புள்ளது என்பதையும் நான் சரிபார்க்கிறேன்: காணாமல் போன பிட், தேய்ந்த பிளேடு, கிடைக்காத சார்ஜ் செய்யப்பட்ட பேக் அல்லது கருவியே. காப்புப் பிரதி திட்டம் அந்த உண்மையான குறுக்கீட்டை நிவர்த்தி செய்ய வேண்டும். மற்றொரு மோட்டார் வாங்குவது சரியான துணைப் பற்றாக்குறையை தீர்க்காது.
கைக் கருவிகள் மற்றும் ஆற்றல் கருவிகள் எவ்வாறு ஒன்றாக வேலை செய்கின்றன
ஒரு பயனுள்ள பட்டறை முறை ஒவ்வொரு கருவியையும் அது சிறப்பாகக் கையாளும் நிலைக்கு ஒதுக்குகிறது. ஒரு வெட்டு-நீளம் கூறுக்கு, தேவையான முடிக்கப்பட்ட பரிமாணம் மற்றும் மேற்பரப்பு நிலையைச் சுற்றி வரிசையைத் திட்டமிடுவேன்.
- கண்டுபிடித்து பிடி.சரியான குறிப்பிலிருந்து குறிக்கவும் மற்றும் கூறுகளை பொருத்தமான சாதனம், வைஸ் அல்லது கிளாம்ப்பில் பாதுகாக்கவும். வெட்டும் பாதை மற்றும் தேவையான கருவி இயக்கத்தை தெளிவாக விடுங்கள்.
- வெட்டு செய்யுங்கள்.பொருள், பிரிவு, அணுகல் மற்றும் வெட்டும் தேவைக்கு ஏற்ற கையேடு அல்லது இயங்கும் ரம்பம் ஒன்றைத் தேர்ந்தெடுக்கவும். செயல்பாட்டிற்கு பிளேடு மற்றும் அமைப்புகளை பொருத்தவும்.
- விளிம்பை முடிக்கவும்.பர்ர்களை அகற்றவும் அல்லது அதன் அனுமதிக்கப்பட்ட பரிமாணங்களுக்கு வெளியே பகுதியை எடுக்காமல் தேவையான முடித்தல் செயல்பாட்டை முடிக்கவும்.
- முடிக்கப்பட்ட பகுதியை ஆய்வு செய்யுங்கள்.குறிப்பிட்ட நீளம், சதுரம் மற்றும் விளிம்பு நிலை ஆகியவற்றை பொருத்தமான அளவீட்டு கருவி மூலம் சரிபார்க்கவும்.
இவை வெவ்வேறு வெட்டு முறைகளின் எடுத்துக்காட்டுகள், ஒவ்வொரு பொருளுக்கும் அல்லது சகிப்புத்தன்மைக்கும் மாற்றக்கூடிய ஜோடி அல்ல. வேலைக்கு வழிகாட்டப்பட்ட, சதுர வெட்டு தேவைப்பட்டால், ஃப்ரீஹேண்ட் விருப்பத்தை விட வேறு ரம்பம் அல்லது சாதனம் மிகவும் பொருத்தமானதாக இருக்கும்.
அதே வேலைப் பிரிவானது ஃபாஸ்டினிங்கிற்கும் பொருந்தும்: பொருத்துதல் மற்றும் நூல் ஈடுபாடு, ஓட்டுதல், குறிப்பிட்ட இறுக்கம் மற்றும் ஏற்றுக்கொள்ளும் காசோலைகளுக்கு வெவ்வேறு கருவிகள் தேவைப்படலாம். வேகத்தை ஒப்பிடும் முன் அந்த நிலைகளை ஒன்றாக திட்டமிடுங்கள்.
ஒரு பட்டறை அல்லது திட்டக் குழுவிற்கான நடைமுறை தேர்வு சரிபார்ப்பு பட்டியல்
ஒரு மாதிரியைக் கோருவதற்கு முன் அல்லது மாற்றத்தை அங்கீகரிக்கும் முன் ஒரு சிறிய பணி விவரக்குறிப்பை எழுதவும். இது சப்ளையர் மற்றும் வேலை செய்யும் நபர்களை வேட்பாளர்களை ஒப்பிடுவதற்கான பொதுவான அடிப்படையை வழங்குகிறது.
- பணிப்பகுதியை விவரிக்கவும்.பொருள், தொடர்புடைய பரிமாணங்கள், ஃபாஸ்டென்சர் அல்லது வெட்டு வகை மற்றும் சேதமடையாமல் இருக்க வேண்டிய எந்த மேற்பரப்பையும் பதிவு செய்யவும்.
- முடிக்கப்பட்ட முடிவை வரையறுக்கவும்.வரைதல் தேவை அல்லது கூட்டு செயல்முறை மற்றும் முடிவு எவ்வாறு சரிபார்க்கப்படும் என்பதைக் குறிப்பிடவும்.
- பணி நிலையை விவரிக்கவும்.அணுகல், அனுமதி, ஆபரேட்டர் நிலை, பணிபுரிதல் மற்றும் கிடைக்கக்கூடிய ஆற்றல் வழங்கல் ஆகியவை அடங்கும்.
- பணிச்சுமையைக் குறிப்பிடவும்.மீண்டும் மீண்டும் வேலை செய்வதிலிருந்து எப்போதாவது பழுதுபார்ப்பதை வேறுபடுத்தி, தொகுதி அளவு மற்றும் மாறுதல் அதிர்வெண் ஆகியவற்றை பதிவு செய்யவும்.
- முழுமையான அமைப்பை மதிப்பீடு செய்யவும்.தேர்ந்தெடுக்கப்பட்ட கருவி, துணைக்கருவி, சாதனம் மற்றும் சோதனை முறை ஆகியவற்றை உத்தேசிக்கப்பட்ட நிபந்தனைகளின் கீழ் ஒன்றாக முயற்சிக்கவும்.
- முடிவு பதிவை வைத்திருங்கள்.ஏற்றுக்கொள்ளப்பட்ட முடிவுகள், முழு நேரம், குறுக்கீடுகள், உடல் தேவைகள் மற்றும் பொருந்தக்கூடிய செலவு உருப்படிகளை ஒப்பிடுக.
ஒரு கருவி வகைப்படுத்தலுக்கு, எல்லாவற்றின் கையேடு மற்றும் இயங்கும் பதிப்புகளுடன் பட்டியலை நிரப்புவதை விட, அந்த பணிகளைச் சுற்றி வேட்பாளர்களைக் குழுவாக்கவும். ஒரு பயனுள்ள பழுதுபார்ப்பு தொகுப்பிற்கு ஒரு சிறிய கையேடு இயக்கி மற்றும் ஒரு துரப்பண இயக்கி இரண்டும் தேவைப்படலாம், அதே நேரத்தில் ஒரு குறிப்பிட்ட உற்பத்தி நிலையத்திற்கு ஒரு பிரத்யேக சாதனம் மற்றும் கட்டுப்படுத்தப்பட்ட இயக்கி தேவைப்படலாம்.
மாதிரி ஒப்புதலை சரியான உள்ளமைவுடன் பொருத்தவும்
திBOSI உற்பத்தி மற்றும் சோதனை கண்ணோட்டம்எங்கள் தயாரிப்பு-மேம்பாடு மற்றும் ஆய்வு திறன்களை விவரிக்கிறது. மாதிரி மதிப்பீட்டிற்கு, நீங்கள் ஆர்டர் செய்ய உத்தேசித்துள்ள உள்ளமைவுடன் ஒப்புதல் பதிவை இணைக்கவும்: கருவி, பேட்டரி, துணைக்கருவிகள், சாதனம், பொருள் மற்றும் ஏற்றுக்கொள்ளல் தேவை.
எடுத்துக்காட்டாக, எந்த டிரில்-டிரைவர் மின்னழுத்த உள்ளமைவு மதிப்பிடப்படுகிறது என்பதைக் கண்டறிந்து, தேர்ந்தெடுக்கப்பட்ட பிட் மற்றும் இயக்க முறைமையைப் பதிவுசெய்யவும். ஹேக்ஸாவிற்கு, 300 மிமீ சட்டத்தில் பொருத்தப்பட்ட பிளேட்டை பதிவு செய்யவும். அந்த அமைப்பில் அளவிடப்பட்ட முடிவுகளை வைத்திருங்கள், எனவே ஒரு உள்ளமைவுக்கான ஒப்புதல் வேறு பேக்கேஜுக்கு அமைதியாகப் பயன்படுத்தப்படாது.
கை மற்றும் சக்தி கருவி பாதுகாப்பு மற்றும் பராமரிப்பு
கைமுறை செயல்பாடு என்பது பாதுகாப்பு மதிப்பீடு அல்ல. இரண்டு வகைகளின் முறையற்ற பயன்பாடு மற்றும் பராமரிப்பு கடுமையான காயங்களை ஏற்படுத்தும். உண்மையான கருவி, பணி மற்றும் பணிச்சூழலுக்கான கட்டுப்பாடுகளைத் தேர்ந்தெடுக்கவும்.
பணிக்கான கருவி மற்றும் துணைப் பொருளைப் பொருத்தவும்
கருவி, பிட், பிளேடு, சாக்கெட் அல்லது சிராய்ப்பு துணை ஆகியவற்றின் நோக்கம் மற்றும் நிலையைச் சரிபார்க்கவும். இணக்கத்தன்மை, மதிப்பீடுகள், காவலர்கள் மற்றும் செயல்பாட்டு வரம்புகளுக்கு உற்பத்தியாளரின் வழிமுறைகளைப் பின்பற்றவும். குறைபாடுள்ள உபகரணங்களை பயன்பாட்டிலிருந்து அகற்றவும்.
செயல்பாட்டிற்குத் தேவையான பணிப்பகுதியைப் பாதுகாக்கவும். மந்தமான பிளேடு, மோசமான சீரமைப்பு, சேதமடைந்த இடைவெளி அல்லது நிலையற்ற அமைப்பு ஆகியவற்றை ஈடுகட்ட கூடுதல் சக்தியைப் பயன்படுத்த வேண்டாம். காரணத்தை நிறுத்தி சரி செய்யுங்கள்.
கருவி, வேலை பகுதி மற்றும் மின்சாரம் ஆகியவற்றை சரிபார்க்கவும்
- பயன்படுத்துவதற்கு முன், கைப்பிடிகள், காவலர்கள், சுவிட்சுகள், கேபிள்கள், ஹோஸ்கள், இணைப்புகள் மற்றும் பேட்டரிகள் ஆகியவற்றைச் சரிபார்க்கவும்.
- துணை மாற்றங்கள் அல்லது பராமரிப்புக்கு முன் அறிவுறுத்தப்பட்டபடி ஆற்றல் மூலத்தை தனிமைப்படுத்தவும்; கம்பியில்லா கருவிக்கு இன்னும் சக்தி ஆதாரம் உள்ளது.
- பொருத்தமான பணியிடத்தையும் தெளிவான பணியிடத்தையும் வழங்கவும். இயங்கும் பாதை மற்றும் பறக்கும் குப்பைகளிலிருந்து மக்களை விலக்கி வைக்கவும்.
- பணியின் அபாய மதிப்பீட்டின் மூலம் கண், செவிப்புலன், சுவாசம் மற்றும் பிற பாதுகாப்பைத் தேர்ந்தெடுக்கவும். ஒவ்வொரு கருவிக்கும் ஒரு PPE கலவை பொருந்தும் என்று நினைக்க வேண்டாம்.
- ஈரமான பகுதிகள், எரியக்கூடிய வளிமண்டலங்கள், தூசி மற்றும் மின்சார வேலைகளுக்கான தளத்தின் தேவைகளை சரிபார்க்கவும். ஒரு சாதாரண கையேடு கருவி அல்லது பேட்டரி கருவி தானாகவே பொருத்தமானது அல்ல.
இந்த சோதனைகள் பொது அணுகுமுறையைப் பின்பற்றுகின்றனOSHA கருவி-பாதுகாப்பு கையேடு; செயல்பாட்டிற்கு இன்னும் அதன் பொருந்தக்கூடிய வழிமுறைகள் மற்றும் தளக் கட்டுப்பாடுகள் தேவை.
மீண்டும் மீண்டும் வேலை செய்ய, பிடியில், மணிக்கட்டு நிலை, அதிர்வு, கருவி எடை, மற்றும் அடைய மதிப்பீடு. ஏற்றப்பட்ட கருவி மற்றும் உண்மையான பணியிட ஏற்பாட்டைச் சேர்க்கவும். கருவியை ஆதரிப்பது மற்றும் நிலைநிறுத்துவது உள்ளிட்ட பணியின் ஒட்டுமொத்த தேவைகளை இயக்கும் செயல்பாடு குறைக்கிறதா என்பதைச் சரிபார்க்கவும்.
வேலையைக் கண்டுபிடித்து வைத்திருக்கும் பகுதிகளை ஆய்வு செய்யுங்கள்
ஆய்வில் வைஸ், கவ்விகள், நிறுத்தங்கள் மற்றும் தொடர்பு மேற்பரப்புகளைச் சேர்க்கவும். கிளாம்ப் திறப்பு, தொண்டை ஆழம் மற்றும் தொடர்பு மேற்பரப்புகளை வேலைக்கு பொருத்தவும்; இறுக்குவதற்கு முன் சேதம் மற்றும் முழு தொடர்பை சரிபார்க்கவும்.
பகுதியை அடையும் ஒரு கவ்வி இன்னும் அறுவை சிகிச்சைக்கு மோசமாக வைக்கப்படலாம். ஹோல்டிங் ஏற்பாடு, கருவியின் பாதையை தெளிவாக விட்டுவிட்டு, ஏற்றுக்கொள்ள முடியாத இயக்கம் அல்லது குறியிடுதல் இல்லாமல் வேலையை ஆதரிக்கிறதா என்பதைச் சரிபார்க்கவும். கட்டிங் அல்லது டிரைவிங் கருவி நல்ல நிலையில் இருக்கும் போது கூட, தேய்ந்த இருப்பிட மேற்பரப்பு முடிவை மாற்றும்.
அடிக்கடி கேட்கப்படும் கேள்விகள்
ஒரு கம்பியில்லா துரப்பணம் கையேடு ஸ்க்ரூடிரைவரை மாற்ற முடியுமா?
ஒரு துரப்பண இயக்கி சரியான பிட் மற்றும் இயக்க முறைமையுடன் பொருத்தமான ஸ்க்ரூடிரைவிங் பணிகளைக் கையாள முடியும். ஒரு கையேடு ஸ்க்ரூடிரைவரை அதன் அணுகல் அல்லது நேரடிக் கட்டுப்பாடு வேலைக்குச் சிறப்பாகப் பொருத்தும் போது அதைக் கிடைக்கும்படி வைத்திருங்கள். எந்தவொரு கருவி வகையும், குறிப்பிட்ட இறுக்கமான முடிவை உறுதிப்படுத்தவில்லை.
கை கருவிகள் சிறிய வேலைகளுக்கு மட்டுமே பொருத்தமானதா?
எண். கையேடு கருவிகள் பெரிய திட்டங்களுக்குள் பொருத்துதல், வைத்திருத்தல், சரிசெய்தல் மற்றும் முடித்தல் ஆகியவற்றைச் செய்ய முடியும். விசை, மறுமுறை, அணுகல் மற்றும் தேவையான முடிவு ஆகியவற்றைச் சரிபார்த்து ஒரு குறிப்பிட்ட கையேடு செயல்பாடு நடைமுறைக்குரியதா என்பதைத் தீர்மானிக்கவும்.
தொடக்கநிலையாளர்கள் எப்போதும் கை கருவிகளுடன் தொடங்க வேண்டுமா?
நோக்கம் கொண்ட பணிக்கான பயிற்சி மற்றும் உபகரணங்களைத் தேர்ந்தெடுக்கவும். ஒரு கையேடு கருவி இன்னும் பணிப்பகுதியை வெட்டலாம், நசுக்கலாம், நழுவலாம் அல்லது சேதப்படுத்தலாம். தொடக்கநிலையாளர்களுக்கு அறிவுறுத்தல், தேவைப்படும் இடங்களில் கண்காணிப்பு மற்றும் எந்த முறைக்கும் பொருத்தமான அமைப்பு தேவை.
உங்கள் அடுத்த வேலைக்கு, பொருள், தேவையான முடிவு, அளவு, அணுகல் மற்றும் ஆய்வு முறை ஆகியவற்றை எழுதவும். இல் உள்ள சரியான கட்டமைப்புகளை ஒப்பிடுகBOSI கையேடு கருவி வரம்புமற்றும்கம்பியில்லா சக்தி கருவி வரம்பு. ஒரு பட்டறை வகைப்படுத்தல் அல்லது மாதிரி மதிப்பீட்டிற்கு,BOSI க்கு பணி தேவைகள் மற்றும் விருப்பமான கட்டமைப்புகளை அனுப்பவும்எனவே நீங்கள் முடிக்க வேண்டிய வேலையுடன் விவாதம் தொடங்குகிறது.